【レポート】JIMTOF2026「工作機械編」――次の成長市場はどこに? AI・半導体・省エネ技術に注目
世界の工作機械・切削工具・周辺機器メーカーが最先端技術を競い合った「JIMTOF2026(第33回日本国際工作機械見本市)」。今回、会場を歩いて強く感じたのは、各社が新たな成長領域を見据え、技術開発の方向性を模索していることだった。従来、工作機械需要を牽引してきた自動車産業や金型加工に関連する展示が比較的控えめに映った一方、存在感を増していたのが、AI・半導体関連産業や省エネルギー、地政学リスクや環境問題など、次世代産業への対応を意識した技術提案だ。また、注目を集めたフィジカルAIについても、将来の可能性を探る実証・検証段階の取り組みが見られた。技術の進化は著しいものの、それを実際の生産現場でどう生かしていくのか。今後の展開が注目される。
本レポートでは、こうした視点からJIMTOF2026を振り返り、まずは「工作機械編」を前編、さらに、後日公開する後編の「切削工具・周辺機器編」では、加工技術を支える工具や周辺機器の進化にも焦点を当てる。工作機械から切削工具・周辺機器まで、製造現場の未来を左右する技術の現在地を追っていく。
(あいうえお順:アマダマシナリー/岡本工作機械製作所/唐津プレシジョン/キタムラ機械/黒田精工/芝浦機械/DMG森精機/ナガセインテグレックス/牧野フライス精機/牧野フライス製作所/三井精機工業/安田工業/ヤマザキマザック/碌々スマートテクノロジー/和井田製作所)
資源高騰と環境負荷にどう立ち向かう? アマダマシナリーが示した超高速切断の新たな可能性
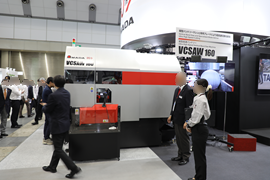 アマダグループの切削・研削盤部門を担うアマダマシナリーは、新開発の縦型超速バンドソー「VCSAW-160」をJIMTOFで国内初披露。同機は今年9月、米国シカゴで開催された国際製造技術展「IMTS2026」でデビューした新型機。縦型バンドソーマシンと専用ブレードの組み合わせによって超高速切断を実現したもので、同社の田所社長も「完全な新型機。自信を持ってお勧めします!」と太鼓判を押す。
会場では、機械構造用炭素鋼S45Cの直径160mmの丸棒を、わずか16秒で切断するデモンストレーションを披露。その圧倒的な切断スピードもさることながら、注目したいのは、従来のように大量の切削油剤を供給する方式ではなく、微量の潤滑油をミスト状にして供給するMQL(Minimum Quantity Lubrication=極微量潤滑)方式を採用している点だ。
同機は、ブレードのひねりを極小化した新たなソーヘッド機構と専用ブレードの組み合わせによって、高速切断を可能にした。切断工程の高速化は、加工時間の短縮だけでなく、後工程への材料供給の効率化にもつながる。生産性向上が求められる製造現場にとって、見逃せない技術といえる。
一方、製造現場では、切削油剤の使用量や廃液処理も重要な課題となっている。大量の切削油剤を使用する加工方式では、油剤の購入費用に加え、液の管理や交換、使用済み油剤の処理などにもコストと手間がかかる。MQL方式は潤滑油の供給量を抑えられるため、油剤使用量や廃液の削減、設備の清掃・保守負担の軽減につながる可能性がある。
さらに、こうした取り組みは、環境問題だけでなく、地政学リスクへの対応という観点からも興味深い。切削油剤には鉱物油を原料とする製品もあり、原油価格やエネルギー価格の変動、国際情勢の緊迫化に伴う物流の混乱などは、油剤の調達価格や供給体制に影響を及ぼす要因となる。使用する油剤の量を抑えることは、こうした外部環境の変化に対する製造現場の負担を軽減する一つの手段にもなり得る。
アマダマシナリーの新型機は、これからの切断工程に求められる技術の方向性を示す一台として注目したい。
省エネ・省スペース化を追求した岡本工作機械製作所
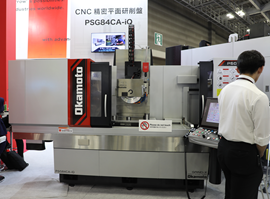 岡本工作機械製作所は、NC精密平面研削盤「PSG84CA-iQ Ⅱ」を展示した。同機は、省エネルギー化に対応した油圧レス仕様を採用。機械設置スペース内にタンク類や電装箱を収める配置設計により、省スペース化を図った。
製造現場では、限られた工場面積をいかに有効活用するかも重要な課題だ。設備の省スペース化は、新たな機械の導入余地を生み出すだけでなく、既存設備の配置見直しや作業動線の改善、生産ラインの再編にも柔軟に対応できるメリットがある。特に、工場の増築が難しい中小製造業にとって、その意義は大きい。
また、多彩なドレス・加工形状に対応するほか、簡単なといし成形と平面研削を支援する独自の「iQソフト」を搭載。画面上のアイコンを使った直感的な操作を可能にし、作業者の熟練度に依存しにくい操作環境を追求した。対話式測定サイクルもオプションで搭載できる。
造船・エネルギー分野の大型部品加工に対応した唐津プレシジョン、段取り効率を追求した2条ベッド旋盤を披露
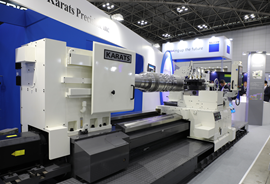 唐津プレシジョンは、2条ベッド型旋盤「LT-1」を展示した。大型旋盤ながら、同社の2条ベッド旋盤シリーズでは最も小さいモデルでベッド上の振りは1200mm、両心間支持最大質量は5トンに達する。
同機は溝加工や横引き加工に強みを持つが、今回の注目は、新たに設計した片持ち構造の振れ止めだ。従来の3点支持式振れ止めに加え、独自構造を採用することで、往復台と振れ止めが干渉せずに移動できるようにした。これにより、2条ベッド旋盤の課題だった段取り替えの頻度を減らし、作業効率の向上につなげている。
主な用途は、造船向けのシャフト類やエネルギー関連部品、発電設備向けのタービンロータなど。こうした大型軸物の加工では、重量物の支持や段取りに手間がかかるだけに、段取り替えの削減は生産性を左右する重要な要素となる。
現在、造船分野では脱炭素化を背景に、LNGやメタノールなどの代替燃料に対応した船舶の開発・建造が進展。一方、エネルギー分野では、AIやデータセンターの普及、産業の電化などによって世界の電力需要が増加しており、発電設備の増強や更新も重要な課題となっている。
こうした産業を支える大型部品の加工において、精度の確保と生産効率の向上をいかに両立させるか。唐津プレシジョンが提案する段取り改善技術は、今後の設備投資を考えるうえでも興味深い。
設備投資のリスクをどう減らすか? 段階的な自動化を可能にするキタムラ機械
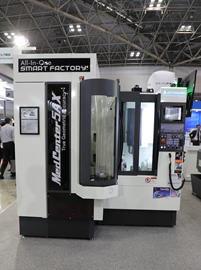 キタムラ機械が展開していたのは、工作機械の高性能化にとどまらない、〝オールインワン〟のスマートファクトリーの実現。今回は4機種を展示していた。マシンは、同社独自開発のアイコン制御CNCでインターネットを介した様々なアプリケーションと連携可能。また、すぐに始められる1台完結型IoTアプリケーションは標準仕様で機械の稼働状況をメールで通知し、いつでもどこでもリアルタイムのモニタリングが可能だ。
今回の展示で特徴的だったのは将来の自動化を見据えた機械の拡張性だ。導入当初は標準仕様の工作機械として初期投資を抑え、運用に慣れた段階で自動化設備を追加できる設計を重視。制御装置についても、将来的な機能拡張やアップデートに対応できるよう工夫している。背景には、日本の製造現場が抱える設備投資の難しさがあった。人手不足への対応や生産性向上のために自動化の必要性が高まる一方、導入コストや投資回収への懸念から、一度に大規模な自動化設備を導入することは容易ではない。
そこで同社が提案するのが、〝既存設備を生かしながら段階的に自動化を進める〟という考え方だ。機械の導入時点で自動化の完成形を求めるのではなく、生産量や経営環境の変化に合わせて機能を拡張していく。
こうした柔軟な設備設計は、工作機械の長期的な活用と投資負担の分散につながる。オールインワンのスマートファクトリーという構想を、製造現場の実情に即した形で実現しようとする同社の姿勢がうかがえた。
消費電力を従来比約70%削減! 黒田精工、自社製ボールねじで油圧レス化を実現
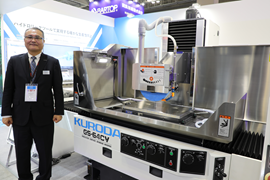 黒田精工のブースで注目を集めたのが、精密平面研削盤「GS-64CV」だ。同機は、従来の油圧駆動方式から電動駆動方式への転換によって、消費電力を従来機比で約70%削減。省エネルギー性能と高精度加工の両立を追求した一台だ。
従来、油圧駆動だったテーブル送り機構を自社製ボールねじによる駆動方式に変更し、X・Y・Zの3軸すべてをボールねじ駆動とした。これにより、油圧装置を不要とし、消費電力の大幅な削減に加え、油圧機器の保守管理に伴う負担軽減にもつなげた。
また、トポロジー解析を活用して鋳物の形状や肉厚、リブ配置を最適化し、機械剛性を向上。油圧レス化による熱変位の抑制と合わせ、高精度加工を実現している。
製造現場では、電力料金の上昇や脱炭素化への対応が重要な経営課題となっている。特に研削加工では、加工精度の安定性に加え、設備のランニングコスト削減も求められる。こうしたなか、駆動方式そのものを見直すことで省エネ性能を高めた同機の取り組みは興味深い。
同社によると、省エネ関連補助金についても、第1次、第2次の申請で採択率100%を達成したという。省エネ性能を設備投資のメリットにつなげる提案として、来場者の関心を集めていた。なお、今後は小型化したシリーズのラインナップ拡充を考えているとのこと。
ナノレベルの加工を熟練技能に頼らず実現へ! 芝浦機械、超精密5軸加工とDX技術を融合
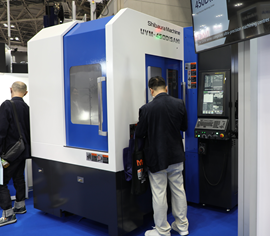 注目されたのは、5軸制御超精密マシニングセンタ「UVM-450D(5AH)」。同社は、超精密加工技術とDXを融合し、熟練技能者に依存しない生産体制の構築を目指す姿勢を打ち出した。同機は、新開発の自社製HSK方式空気静圧軸受主軸を標準搭載し、最高回転速度60,000min⁻¹を実現。直線3軸にはリニアモータ駆動を採用し、最小設定単位0.01μmの微細な送り制御に対応する。さらに、ダイレクトドライブ方式の自社製2軸ロータリーテーブルを搭載し、回転2軸の最小設定単位0.00001度を実現した。
こうした高精度な位置制御と5軸加工技術により、複雑な精密金型や微細形状の加工に対応。ナノ単位の微細加工によって、後工程の磨き作業を削減する「磨きレス鏡面仕上げ」を可能にしている。
近年、光学部品や半導体関連部品、医療機器などでは、高機能化や小型化に伴い、微細形状の加工精度や表面品位に対する要求が高度化している。特に光学部品や精密金型では、わずかな形状誤差や表面の凹凸が製品性能に影響するため、ナノメートル領域を意識した超精密加工技術の重要性が高まっているものの、現状は、熟練技能者の確保が難しくなっている。そのため、高精度加工をいかに安定して再現し、作業者の負担を軽減するかが重要な課題であるが、今回提案していた同社の測定・補正工程の自動化技術は画期的だった。
撮像式工具形状測定器「FormEye」は、工具の輪郭形状や摩耗状態を高精度に測定し、工具情報を可視化。工具経路ベクトル補正技術「VectPath」は、工具輪郭の誤差を自動補正することで、CAD/CAMへの手戻りを減らし、工具寿命の延長や使用本数の削減につなげる。
さらに、撮像式ワーク測定システム「ShapeEye」は、画像処理技術を活用して加工ワークの微細形状や寸法を機械上で非接触測定。ワークを取り外して測定する工程の削減により、工程短縮や省人化に貢献する。
熟練者の技術を、いかに再現性のある加工プロセスへと進化させるか。 芝浦機械の展示は、超精密加工の高度化と自動化を両立させる、これからの製造現場の方向性を示していた。
顧客との接点を多様化したDMG森精機 展示会と独自イベントで技術提案を深化
DMG森精機は、JIMTOF2026への出展に加え、会期中に東京グローバルヘッドクォータ(東京GHQ)で独自イベント「東京テクノロジーウィーク」を開催。
世界の工作機械メーカーが最新技術を競うJIMTOF。その一方で、同社は自社拠点を活用し、実機による加工技術や自動化、デジタルソリューションを紹介する場を設けた。
ここで注目したいのは、工作機械メーカーと顧客との接点のあり方だ。従来の大規模展示会は、幅広い来場者に新技術を紹介し、新たな顧客との接点を生み出す重要な機会となってきた。一方、独自イベントでは、自社の技術や製品を組み合わせ、加工工程全体を見据えた提案を詳しく紹介できる。DMG森精機の取り組みは、こうした二つの場を活用することで、顧客との接点を多様化する動きとして興味深く感じた。
JIMTOF会場では、工作機械の性能向上にとどまらず、加工プログラムの作成から工具管理、設備保全、アフターサービスまでを対象としたデジタル技術を紹介した。なかでも注目されたのが、AIやIoTを活用した設備の予知保全と顧客支援の高度化だ。
同社が展開する「Condition Agent」は、機械の状態を監視し、異常の予兆を検知することで、突発的な設備停止の回避を支援する。機械が故障してから対応するのではなく、状態の変化を捉えて事前に保全を行う考え方だ。
さらに、顧客向けポータルでは、生成AIを活用したサービス支援機能の拡充を進めている。顧客が機械の不具合を報告する際、AIが追加質問などを通じて必要な情報の整理を支援し、サービス担当者との円滑なコミュニケーションにつなげる。
同社は将来的に、機械のマニュアルや過去のサービス情報なども活用し、顧客が必要な情報へ迅速にアクセスできる仕組みを目指している。
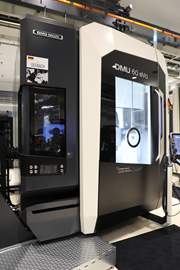
一方、東京GHQで開催した東京テクノロジーウィークでは、グローバルソリューションセンタに17台の工作機械を展示し、実機による加工技術や自動化ソリューションを紹介した。
注目機種の一つが、日本初披露となった5軸制御マシニングセンタ「DMU 60 eVo 2nd Generation」だ。同機は、ミネラルキャスティングベッドによる振動減衰性能の向上や機械構造の高剛性化を図り、高速・高精度加工を追求。工具交換時間も従来機比で20%短縮し、4.5秒を実現したという。
また、「DMX 60 U」も日本初披露。従来機から主軸回転速度や送り速度、機械剛性を高め、生産性向上を図った。さらに、複合加工機による工程集約、歯車の加工から研削までを一台に集約する技術、金属積層造形による複雑形状部品の製造など、多様な加工ソリューションを紹介した。
工作機械の加工時間を短縮するだけでは、工場全体の生産性向上には限界がある。段取り、加工、測定、搬送、保全といった工程をいかにつなぎ、人の介在を減らすか。今回の独自イベントでは、こうした製造現場の課題に対する具体的な技術提案が展開された。
工作機械メーカーにとって、大規模展示会は今なお重要な情報発信と商談の場である。しかし、製造現場が抱える課題は複雑化しており、工作機械単体の性能だけでは、顧客が求める生産性向上や省人化に十分に応えられないケースも増えている。
こうしたなか、工作機械メーカーには、製品を紹介するだけでなく、顧客の加工課題に即したソリューションを提案する力が一段と求められる。DMG森精機の二つの展示からは、工作機械メーカーの技術提案と顧客との関係が、新たな段階へ進みつつあることがうかがえた。
超精密から「超越精密」へ! ナガセインテグレックスは新開発5機種で高精度と生産性を追求
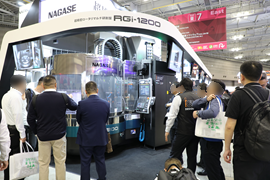
ナガセインテグレックスは、新開発の5機種を発表した。同社が掲げるのは「超精密から超越精密への進化」。独自の機械開発手法「IGTARP DESIGN®」を全5機種に採用し、加工精度と生産性の両立を追求した。
近年、半導体製造装置や精密機器の高性能化に伴い、構成部品には一段と高い寸法精度や形状精度、表面品位が求められている。特に半導体製造装置では、大型部品でも高い平面精度が必要となる場合があり、加工精度のばらつきや熱変位などをいかに抑えるかが重要になる。一方、精度を追求するあまり加工時間が長くなったり、熟練技能者による調整や仕上げ作業が増えたりすれば、生産性の向上は難しい。そこで重要になるのが、高い加工精度を安定して実現しながら、工程の削減や省人化につなげる技術だ。
今回、特に注目されたのが、新開発の超精密ロータリマルチ研削盤「RGi-1200SLS2B-N5」だ。半導体製造装置や工作機械の大型部品、セラミックスなどの超精密加工を対象に開発したもので、同社によると、世界初となる門型3点支持構造「TETRA BASE」を採用した。
ロータリーテーブルには独自の油静圧案内とダイレクトドライブ(DD)モータ駆動を採用。サドル送り軸にも油静圧案内とリニアモータを組み合わせた。さらに、砥石から加工物までの力の伝達経路を短くする構造設計により、加工時の変形を抑え、高精度加工を追求している。
チャックサイズは直径1200mmで、大型部品の加工に対応。砥石軸には18.5kWの高出力モータを採用し、高能率加工も目指した。オプションの立軸スピンドルを搭載すれば、外周・内周の研削加工にも対応できる。
このほか、超精密歯車研削盤「NGC-550」、超精密門型成形平面研削盤「SGX-126α」、超精密微細形状加工機「NIC-74」、超精密非球面加工機「NSL-280」も発表。さらに、AI砥面観察システム「GRIDE EYE®」や、加工状態の変化を可視化する「NPXスピンドル」など、加工を支援する周辺技術も紹介した。
超精密加工は、単に高い精度を実現するだけでは十分ではない。その精度を安定して維持し、いかに効率よく生産するかが重要になる。 ナガセインテグレックスの展示は、精度と生産性を同時に高めようとする同社の技術開発の底力を見せた。
直径0.08mmの微細穴を捉えた牧野フライス精機、工具研削の自動化を加速
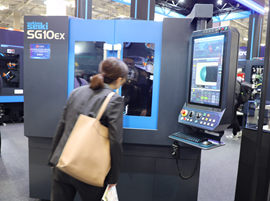 牧野フライス精機は、高精密CNC工具研削盤の新機種「SG10EX」をはじめ、機内内蔵型マイクロビジョンシステム「monocam2」の新機能や、極小径工具向けに開発した「nanocam」などを紹介した。工具の高精度化が進むなか、機内での自動測定・自動補正によって加工品質の安定化と省人化を図る取り組みが注目された。
近年、半導体関連部品や精密金型、医療機器などの加工では、微細かつ複雑な形状を高精度に仕上げる技術が求められている。その加工品質を左右する要素の一つが切削工具の精度だ。特に極小径工具は、刃先形状や寸法のわずかな違いが加工結果に影響するため、工具製造時の測定や補正が重要になる一方、工具の微細化が進むほど、形状の確認や測定、位置合わせは難しくなる。熟練者による調整作業に依存する工程をいかに減らし、安定した品質を維持するかが課題となっている。
今回発表した「SG10EX」は、従来機「SG10」の後継機に位置付けられる高精密CNC工具研削盤。清水社長によると、「加工対象の工具径を従来の最大10mmから12mmへ拡大したほか、砥石交換装置の搭載数を3セットから4セットに増やした。さらに、機械構造の剛性を高めるとともに、ベッド部分にカバーを設け、外気温の変化による影響を抑制。加工精度の安定化を図った。」とのこと。
また、内蔵型マイクロビジョンシステム「monocam2」では、新たに側面視機能を追加した。従来のドリル正面視による測定に加え、エンドミルのボール半径やコーナー半径、外径などの自動測定・自動補正に対応する。
工具の連続研削では、砥石の状態変化などによって加工寸法に変動が生じる場合がある。従来は作業者による確認や補正値の入力が必要だったが、同システムでは機内で測定から補正までを自動化できる。清水社長は「人手不足への対応にもつながる技術」として説明した。
また、高精密CNC極小径工具研削盤「DB1」に対応する新たな内蔵型マイクロビジョンシステム「nanocam」も紹介した。
極小径ドリルでは、切りくずの排出性を確保するために設けるオイルホールも微細化しており、その位置や位相を正確に把握することが難しい。そこで同社は、従来のカメラシステムでは確認が難しかった微細な形状に対応するため、「nanocam」を開発した。
展示では、直径0.5mmのドリルに設けられた直径0.08mmのオイルホールを確認するデモンストレーションを紹介。さらに、直径0.1mmのドリルについても、心厚やシンニング形状などの測定に対応するという。微細な形状を機内で把握し、加工時の位置合わせや自動補正につなげることで、極小径工具の製造における作業負担の軽減を目指す。
このほか、卓上型コンパクト工具測定器「pomMZ/pomMZmicro」も紹介した。工具の形状をモニター上で確認しながら測定できる装置で、工具の加工現場に近い場所で検査を行える。
清水社長は、従来の顕微鏡による観察では、確認した形状を複数人で共有しにくいという課題を指摘。「モニターを通じて工具形状を確認することで、測定結果や品質に関する情報を作業者間で共有しやすくなる」と説明した。
主役は新型機だけじゃない! 牧野フライス製作所、ひっそり展示した電極ホルダに潜む革新
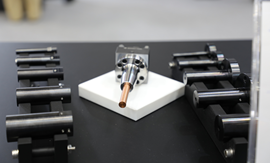
牧野フライス製作所ブースでは、新型立形マシニングセンタ「V600」が大きな存在感を放っていたが、今回、筆者が注目したのは「V600」の他にも、その傍らに展示されていた小さな電極ホルダだ。
一見すると地味な周辺機器だが、これがなかなか侮れない。高精度電極ツーリングシステム「Fine Rod System」は、微細放電加工に求められる電極の保持精度を高めるだけでなく、電極の製作費やホルダの保有数、保管スペースの削減まで視野に入れたものだ。金型メーカーの加工現場にとって、技術面でも経営面でも興味深い提案といえる。
近年、精密金型や電子部品などの微細加工では、より小さく、複雑な形状を高精度に加工する技術が求められている。なかでも放電加工は、切削工具による加工が難しい微細穴や高硬度材料の加工に用いられるが、微細化が進むほど電極の寸法精度や保持精度が重要になる。
例えば、直径10µm級の微細穴を加工する場合、使用する電極も極めて細くなる。こうした電極の成形や加工では、わずかな振れが形状精度に影響するため、電極をいかに高精度に保持するかが課題となる。
そこで同社が提案していたのが「Fine Rod System」だ。
従来の角形電極では、丸棒材料を四面加工して角形に仕上げる工程が必要になる場合がある。一方、今回のシステムは丸形電極を高精度に保持する方式を採用。電極製作時の加工工程を減らし、コスト削減につなげる狙いがある。
保持機構には油圧チャックを採用し、高い振れ精度と繰り返し位置決め精度を追求した。しかもワンタッチで振れ精度3µm以下である。
また、電極の交換方法にも工夫を凝らした。従来は、電極が摩耗すると先端を切り落として再加工する方法などが用いられてきたが、今回の提案では電極先端を交換できる方式も用意。必要な部分を交換することで、電極の製作や交換に伴う負担の軽減を図る。
さらに見逃せないのが、ホルダの管理コストだ。
金型メーカーでは、同じ加工を再び行う際の位置再現性を確保するため、電極をホルダに装着したまま保管する場合がある。その結果、多数のホルダを保有する必要が生じ、設備投資や保管スペースの負担につながっていた。
これに対し「Fine Rod System」は、電極を取り外して再装着した際の位置再現性を高めることで、電極とホルダを分けて保管する運用を提案する。ホルダを別の加工にも活用できるため、保有数の抑制や保管スペースの削減につながる可能性がある。
銅などの電極材料の価格上昇も、加工コストを考えるうえで無視できない。微細加工の高精度化と同時に、電極の製作から保管、再使用までを見直すことは、金型メーカーの生産性や収益性にも関わるテーマといえる。
一方、今回披露した「V600」は、従来機「V56i」の後継機に位置付けられる立形マシニングセンタ。X・Y軸の移動量を拡大するとともに、最大積載質量を従来の800kgから1200kgへ引き上げた。さらに、ATCなどの構造をコンパクト化することで、設置面積を従来機比で約23%削減したという。
展示では、複数の工具を使い分けながら滑らかな加工面を仕上げたサンプルなどを紹介し、加工性能をアピールした。
工作機械の進化は、機械本体の性能向上だけではない。工具や電極を保持する周辺技術を見直すことでも、加工精度や生産性、さらには製造コストまで変えられる。
牧野フライス製作所の今回の展示は、微細加工を支える周辺技術にも、改善の余地が残されていることを印象づけた。
ジグ研削盤「J370G」で超精密加工に挑む! 三井精機工業 半導体・ロボット需要にも商機!
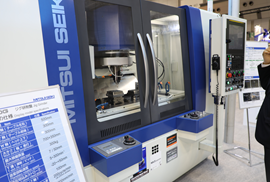
三井精機工業は、新型ジグ研削盤「J370G」を披露した。従来機から加工性能を高めるとともに、研削加工プログラムの作成を支援する新機能を紹介。精密金型などに求められる高精度加工と、作業負担の軽減を両立させる技術をアピールした。
さらに、半導体製造装置やヒューマノイドロボットの普及に伴う小径ボールねじの需要にも注目。精密研削技術を生かした新たな市場開拓への期待を示している。
今回の主役となった「J370G」は、従来機「J350G」の後継に位置付けられるジグ研削盤。テーブルの大きさは左右700mm、前後350mmで、同社のジグ研削盤シリーズでは小型クラスに当たる。
大きな改良点の一つが、砥石の切り込みに使用するU軸のストローク拡大だ。従来機ではプラス側50mm、マイナス側3mmだった可動範囲を、マイナス側20mmまで拡大。全ストロークを70mmとした。
これにより、従来のジグ研削盤で作成した加工プログラムとの互換性を高め、既存ユーザーの設備更新にも配慮した。また、従来機に比べて真円度の向上も図ったという。
会場では、スマートフォン用レンズの関連部品を製造する精密金型を想定した加工を紹介した。直径9.6mmの穴を16個設けた金型で、穴の真円度は0.5µm以下という厳しい精度が求められるものだ。スマートフォンのカメラをはじめ、光学部品の高性能化が進むなか、これらを製造する金型にも高い形状精度が必要となる。ジグ研削盤は、こうした精密金型の穴加工や輪郭加工で重要な役割を担っている。
一方、同社が今後の市場として注目するのが、半導体製造装置やヒューマノイドロボットに使用される小径ボールねじだ。
ボールねじは、回転運動を直線運動に変換する機械要素で、精密な位置決めを必要とする装置などに使用される。特に小径化が進むと、ナット内面のねじ溝を高精度に研削することが難しくなる。
同社では、こうした小径ナットの加工に対応する内面研削盤「GSS60i」を開発している。今回、同機の実機展示はなかったものの、取材では、半導体関連の設備投資やロボットの小型駆動機構に向けた需要について説明があった。
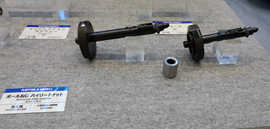
さらに、送り速度を高めるハイリードのボールねじにも対応するため、独自の「ハイリードスピンドル」を開発。通常の研削工具では、ナット内面のねじ溝のリード角に合わせて工具を傾けると干渉が生じやすいが、先端部に角度を持たせた構造によって、こうした加工上の制約に対応する。
小径化と高速化が進むボールねじの加工は、研削盤だけでなく、砥石を支持するクイルやスピンドルなどの技術も重要となる。
高精度なジグ研削盤を進化させる一方で、半導体やロボットといった成長分野に精密研削技術の用途を広げる三井精機工業。今回の展示と取材からは、既存の強みを生かしながら、新たな加工需要を捉えようとする姿勢がうかがえた。
精度も生産性も妥協しない安田工業、5軸加工機「PX30i」で高精度部品加工に挑む!
安田工業は、「金型加工も、部品加工も。『誰でも、いつでも』最高レベルの品質を!!」を掲げ、高精度マシニングセンタとソフトウェアを融合させ、加工品質と生産性の両立を提案した。注目したいのは、精密金型加工で培った技術を、航空機、半導体製造装置、医療機器などの部品加工にも展開していることだ。
近年、製造現場では複雑形状部品の高精度加工に加え、多品種少量生産への対応や人手不足が課題となっている。特に、加工品目が頻繁に変わる現場では、段取り替えや工具交換に要する時間が設備の稼働率を左右する。高精度な機械を導入するだけでなく、長時間にわたり安定して加工を続けられる仕組みが重要になっている。
筆者が注目したのは「PX30i」。このマシンは、323本の工具マガジンと33面のパレットチェンジャーを標準搭載した立形5軸マシニングセンタ。多数個・多品種の部品加工や長時間連続運転を想定した機械だ。
XYZ軸の移動量は680×400×500mm、主軸回転速度は100~20,000min⁻¹、最大積載質量は80kg。独自の「プリロード自己調整型スピンドル」を採用し、低速域での重切削性能と高速域での発熱を抑えた高精度加工の両立を図っている。
機械本体には高剛性な門型構造を採用。熱変位の影響を抑える設計と組み合わせ、長時間の加工でも精度を安定させることを目指した。NAS979に準拠した傾斜円錐加工試験では、真円度3.10µmの実績値を得ている。
機械の性能を引き出すソフトウェアにも注目したい。
ワーク管理機能では、加工スケジュールを画面上で設定でき、加工順序の変更にも対応。複数のワークを組み合わせた運転計画を立てることで、段取り作業の効率化と設備稼働率の向上を支援する。
また、5軸加工の精度向上を支援する「i-CAL」は、タッチプローブと基準ゲージを用いて機械の状態を確認し、回転軸に関する誤差の補正を支援する機能だ。
5軸加工では、直線軸と回転軸の位置関係が加工精度に影響する。こうした誤差を適切に管理することは、複雑形状部品を安定して加工するうえで重要となる。
航空機部品や半導体製造装置部品、医療機器関連部品などでは、複雑な形状や厳しい寸法精度への対応が求められる。一方で、生産品目の切り替えや品質の安定化も重要な課題だ。こうした分野では、機械の高精度化に加え、加工準備や段取りに伴う非稼働時間を減らすことが生産性向上につながる。
工作機械の競争力が、単体の加工精度だけでなく、長時間の安定稼働や生産工程全体の効率化によっても評価される時代。その変化に対応する同社の方向性がうかがえた。
工程集約は次のステージへ! ヤマザキマザック、AI・半導体需要を捉える加工技術とAIエージェントを披露
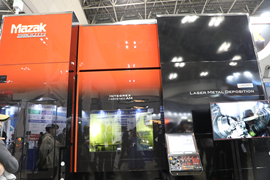
ヤマザキマザックは、複合加工機「INTEGREX」シリーズを中心とした工程集約技術と、AIを活用した生産支援ソリューションを紹介した。
今回の展示で注目したいのは、複合加工機による工程集約の進化に加え、AI・半導体産業に関連する部品加工への提案を強化していることだ。さらに、自社開発のAIエージェントを加工プログラム作成や保守サービスに導入し、熟練者の知識や経験を活用した生産性向上を目指す姿勢を示した。
同社は、旋削とミーリングを1台に集約する複合加工機「INTEGREX」を発展させ、5軸加工、ギア加工、金属積層造形へと対応領域を広げてきた。今回の展示では、ギア加工のプログラミング機能や機内計測にも注目が集まった。歯車の加工後にワークを取り外して専用測定機で計測し、再び工作機械に取り付ける従来の工程では、段取り時間や再取り付けによる誤差が課題となる。これに対し、機内計測を活用すれば、ワークを取り外すことなく加工結果を確認でき、測定結果を踏まえた追加加工にもつなげられる。多品種少量生産における工程短縮や、自動化を進めるうえでも重要な技術となる。
また、金属積層造形に対応する「INTEGREX i-450S NEO AM」も紹介。金属粉末をレーザで溶融・積層する機能と切削加工を組み合わせ、部品の補修や表面への機能付加など、新たな加工の可能性を示した。
今回、同社が加工技術の提案先として重視した分野の一つが、AI・半導体産業だ。
AIの普及に伴い、データセンターでは高性能半導体の発熱への対応が重要となっている。こうした背景から、同社はAIサーバーの液冷部品に着目。冷却液を流すコールドプレートなどに使用される銅部品について、FSW(摩擦攪拌接合)を活用した接合加工技術を提案していた。また、半導体製造装置に使用されるシャワーヘッドの加工技術も紹介した。
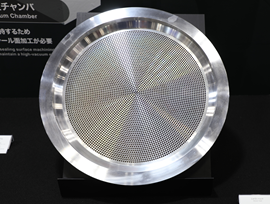
シャワーヘッドは、半導体ウエハーにガスを均一に供給するための部品で、多数の高精度な微細穴が必要となる。加工対象が大型化する一方で、穴の位置精度や形状精度にも厳しい要求がある。
さらに、真空チャンバーなどのシール面加工では、微細な加工痕が気密性に影響する場合がある。従来必要だった手磨き工程を省くことを目指した加工方法も紹介した。
半導体製造装置では、部品の大型化と高精度化への対応に加え、加工後の仕上げ工程をいかに削減するかが生産性を左右する。今回の展示は、こうした課題に工作機械メーカーが加工技術の面から応えようとする取り組みとして興味深い。
デジタル技術では、自社開発のAIエージェントを活用した新たな支援機能を披露した。クラウドサービス「Mazak iCONNECT」では、AIエージェントを活用したチャットボットを導入、工作機械やレーザ加工機のマニュアルに加え、長年にわたり蓄積してきたサービス対応履歴や技術者の知見を活用し、顧客からの問い合わせに回答する仕組みだ。チャットボットで解決できない場合は、サポートセンターへの問い合わせに切り替えることもできる。
こうした取り組みの背景には、製造現場の人手不足や熟練技能者の減少がある。工作機械の高機能化が進む一方で、加工プログラムの作成やトラブル対応には依然として専門的な知識が必要だ。同社は、これまで蓄積してきた加工技術やサービスのノウハウをAIで活用することで、経験の差による作業負担を軽減し、設備の安定稼働と生産性向上につなげようとしている。
今回のヤマザキマザックの展示からは、工作機械メーカーが提供する価値の広がりが見えた。
微細加工の「勘」を「根拠」に変える! 碌々スマートテクノロジー、工程集約と加工の見える化に挑む
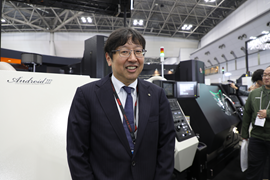
碌々スマートテクノロジーは、超高精度高速微細加工機「Android Ⅲ」を、異なるコンセプトの2台で紹介した。今回の展示で打ち出したのは、微細切削加工と研削加工の工程集約、そして加工状態の「見える化」だ。
微細加工では、工具経路や加工条件のわずかな違いに加え、機械の熱変位などが加工精度に影響する。特に複雑な微細形状では、熟練者の経験や判断に頼る部分も多く、同じ品質を安定して再現することが課題となる。
今回、黒い機体で展示した「Android Ⅲ」は、微細切削加工と研削加工を1台で行うことを目指した「MT機」のコンセプトモデル。例えば、金型のパンチ加工では、上面を微細ミーリングで仕上げ、側面をジグ研削盤で加工するケースがある。これらを別々の機械で加工すると、ワークの付け替えや位置合わせが必要となり、段取り時間の増加や精度のばらつきにつながる可能性がある。
同社は、こうした工程を1台に集約することで、段取り作業の削減と加工精度の安定化を目指している。
また、研削加工に伴うZ軸の長い往復動作では、駆動部の発熱によって他軸方向にも熱変位が生じる場合がある。今回の機械では、冷却方法などの改良によって変位の低減を図った。今後も熱変位をさらに抑えるため、改良を進める方針だ。
研削加工では、砥石の仕様やツルーイングの有無によって仕上げ面が変化する加工事例も紹介。微細切削と研削を組み合わせることで、複雑な形状への対応力を高めようとしている。同社では「MT機」について、微細加工に別の加工技術を組み合わせる構想と位置付けており、「今後も研削以外の技術との融合を検討していく考え」と矢野社長。
もう一つの注目技術が、加工時間と加工精度を事前に予測する「RVO(Roku-Roku Virtual Optimizer)」だ。
微細加工では、同じ加工プログラムを使用しても、工作機械の制御モードによって加工時間や仕上がりが異なる。一般に、高速モードと高精度モードを使い分けるが、実際にどの程度の違いが生じるのか、加工前に判断することは容易ではない。
「RVO」は、加工プログラムと工具条件を基に、加工時間や加工精度をPC上でシミュレーションする技術。機械の制御特性を反映させることで、加工モードごとの違いを比較できる。
さらに、AEセンサーを活用した加工状態の見える化にも取り組んでいる。加工中の信号を取得し、CAMデータと照合することで、工具折損などの異常が発生した位置を特定することを目指す。
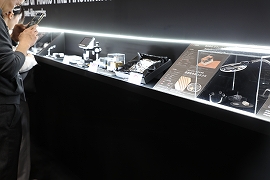
微細工具は折損しやすく、加工不良が発生した場合、その原因を正確に把握することが難しい。加工プログラムを修正して良品が得られても、なぜ改善したのかが分からなければ、安定した再現性にはつながらない。
同社が重視するのは、加工結果だけでなく、その結果に至った過程を把握することだ。加工前のシミュレーションと加工中の状態監視を組み合わせることで、熟練者の経験に頼っていた加工条件の設定や不具合の原因解析を支援し、微細加工の再現性向上につなげようとしている。
碌々スマートテクノロジーの今回の展示は、微細加工と研削加工の工程集約に加え、加工前の予測と加工中の状態把握を組み合わせることで、加工品質の安定化を目指す取り組みとして注目される。熟練者の技術を否定するのではなく、その判断をデータで支援する。微細加工の高度化に向けた同社の方向性が見えてきた。
レーザーでナノの世界へ! 和井田製作所、次世代5軸加工機「TLP-E」に注目!
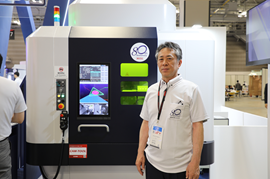
和井田製作所は、全自動6軸刃先研削盤「GIG-202」を展示したほか、次世代5軸レーザ加工機「TLP-E」を参考出品として初披露した。同機は、超短パルスレーザーを用いてダイヤモンドやcBN、超硬合金などの高硬度材料を加工する実験機で、同時5軸加工による複雑形状への対応と、レーザーによる超高精度な表面仕上げを目指している。
注目したいのは、同社が東京大学との共同研究を通じて、従来のレーザー加工では難しかったナノメートル単位の表面品質と加工能率の両立に挑んでいることだ。
半導体や光学部品、精密工具などの高性能化に伴い、加工対象となる材料は高硬度化し、要求される形状精度や表面品質も厳しくなっている。こうした分野では、単に材料を削るだけでなく、微細な形状を高精度に仕上げる技術が重要となる。
同社は、レーザー加工を将来の重要な加工技術の一つと位置付けている。レーザーは工具を直接接触させずに材料を除去できるため、高硬度材料や複雑形状の加工に適している一方、レーザー照射によって生じる表面の凹凸や変質層への対応、加工能率の向上などが課題となる。
こうした課題の解決に向けた研究の一つが、機上計測に基づくレーザー加工のフィードバック制御だ。レーザーで加工した表面の形状を機上で測定し、目標形状から突出した部分をレーザーで選択的に除去する。測定と加工を繰り返すことで、表面の凹凸を減らし、形状精度の向上を図る。
東京大学との共同研究では、表面粗さ(Sa)20~40nm、形状誤差(MAE)約140nmの成果を得ている。さらに、表面粗さ5nm、形状誤差100nmを今後の制御範囲の目標として掲げ、加工精度の一層の向上を目指しているという。
一方、加工能率の向上に向けた研究にも取り組んでいる。その一つが、レーザービームの強度分布を変える「ビーム成形加工」だ。ガウシアンビームと、強度分布が平坦なトップハットビームを比較したダイヤモンドの加工研究では、同一の材料除去量を維持しながら、表面粗さ(Sa)を690nmから390nmに改善したとのこと。
さらに、レーザー照射によって加工面に生じる変質層に着目。材料を除去する加工と、加工によって生じた変質層を除去する工程を交互に繰り返すことで、従来手法と比較して材料除去能率を約2.4倍に高めた研究成果も示した。
近い将来、活躍が期待される「TLP-E」では、超硬合金やCBN、ダイヤモンド系工具の加工に加え、微細穴やチップブレーカなどの複雑形状加工にも取り組んでいる。特にダイヤモンドは、高い硬度と優れた熱伝導特性を持つ一方、加工が難しい材料だ。工具や光学部品などの高精度加工では、形状精度だけでなく表面の仕上がりも重要になる。
そこで、同社がこのマシンの将来的な応用先として視野に入れているのが、半導体材料の加工分野だ。
次世代半導体材料の候補の一つであるダイヤモンドは、高い熱伝導率や優れた電気的特性を持ち、高出力・高耐圧デバイスへの応用が研究されている。ただし、半導体用基板として実用化を進めるには、結晶品質や製造コストに加え、表面の高精度な加工技術も課題となる。
同社は、将来的にレーザー加工で1nm以下の表面粗さを目指す考えを示した。現時点で達成した数値ではないものの、研削やラッピングなどの仕上げ加工が担ってきた領域に、レーザー技術を広げようとする意欲的な研究開発といえる。
研究開発には相応の時間と費用を要するが、同社は既存のレーザー加工機との差別化を図り、従来の技術では難しかった加工領域を開拓する方針。
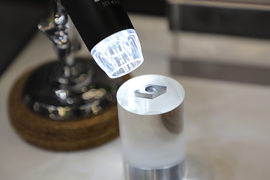
和井田製作所の今回の展示は、既存の研削技術を高度化する一方、レーザー加工によって新たな市場を開拓しようとする姿勢を示した。
特に「TLP-E」は、現時点で完成された量産機というよりも、将来の超精密加工に向けた技術開発の方向性を示す存在だ。
半導体材料や高機能工具など、今後さらに高精度な加工が必要となる分野において、レーザー加工がどこまで研削や研磨の役割を担えるようになるのか。
研削技術を強みとする同社が、あえて新たな加工原理に挑戦する。その研究開発の先に、精密加工市場の新たな可能性が見えてくる。