ニュース
台湾TMTS展が6年ぶり単独開催 7万人が来場、オンライン展には11万人
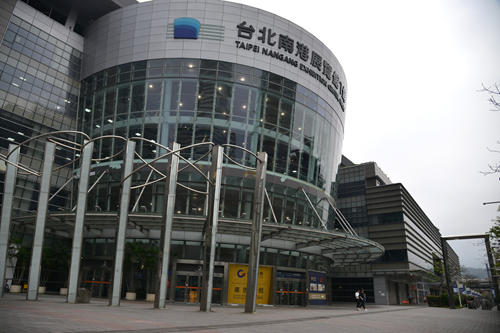
工作機械の輸出額で世界5位、生産額で世界7位の台湾で台湾国際工作機械展(TMTS2024)が3月27日から31日までの5日間、台北市東部の台北南港展示センター1、2号館で開かれた。6年ぶりの単独でのリアル開催に631社が3,350小間を超える規模で開催され、国内外から7万人が来場し、オンライン展には123カ国から11万人がアクセスした。今回展のテーマは「DX & GX 持続可能な未来」で、各出展者がDX(デジタルトランスフォーメーション)とGX(グリーントランスフォーメーション)の2つを軸に、製品とサービス、自動化や省人化に向けたソリューションを競った。台湾の工作機械業界にとり最大の輸出先の中国が不動産不況を受け、設備投資が急減速して販売を落とすなか、台湾メーカー各社が何を目指しどう取り組むのかを現地で取材した。【台北=是州煩太(文・写真)】
ファンを引き付け知名度も向上
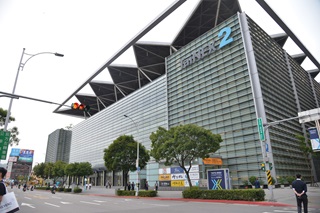
TMTSは2010年に台湾中部の台中市で初開催され、今回で7回目の開催。6回目となるはずだった20年展は新型コロナウイルス感染症の拡大で中止に追い込まれ、2年前の22年展は会場を台北に移し、30回の節目を迎えた台北国際工作機械見本市(TIMTOS)との合同で、「TIMTOS×TMTS2022」として国内向けの開催を強いられた。海外の在住者に対しては、同時開催されたオンライン展での視聴参加の呼びかけを余儀なくされた。
半世紀を超える長い歴史を持つTIMTOSに比べ、台中で開催されるTMTSの知名度はかつては今ひとつ。初期の開催時には日本で開催される日本国際工作機械見本市(JIMTOF)の知名度と集客力を利用し、JIMTOF閉幕の翌日をTMTSの開幕日に当て、各国からのJIMTOF来場者に帰国前の立ち寄り、寄り道での来場を促した時期もあった。主催の台湾区工作機械工業会(TMBA)が編み出した秘策だった。
産業用機械を広範に展示するTIMTOSに対し、切削を中心とした金属加工用の工作機械と周辺機器に絞って展示するTMTSは、初開催から14年を経てより熱心なファンの引き付けに成功し、今や知名度も上げて来場者数を増やしてきた。
開催地の台中は、工作機械や周辺機器の各主要メーカーの本社と工場の集積地でもある。工場の見学も兼ねて、TMTSを目当てに台湾を目指す来場者も増えた。あえて例えるなら、TIMTOSが台湾版JIMTOFなのに対し、TMTSは台湾版メカトロテックジャパンの位置づけだ。今回はかつての台中の会場が取り壊され、新会場の建設計画の遅れも重なり、台北での開催となった。
意欲的な新興国の需要捉える
今回展には7万6776人が来場。台湾各地からはもちろん、68ヵ国・地域から3,319人の外国人が来場した。外国人来場者数の上位10カ国は、インド、日本、中国、マレーシア、フィリピン、米国、インドネシア、タイ、ベトナム、トルコで、多くの国が視察団を組織して会場を訪れた。
大手自動車メーカーが工場を持つポーランドやチェコ、メキシコやアフリカなどからも来場した。既存の工業国はもちろん、設備投資への意欲が高い、新興工業国の需要をしっかり捉えた印象だ。つまり、これらの国々が今後、日本の工作機械業界が挑むべき市場、いわば「お得意さま」へと導く国だ。台湾製の工作機械を導入したら、次は必ずより高性能な日本製の工作機械が欲しくなるはずだからだ。
TMBA理事長でYCMブランドを展開する永進機械工業の陳伯佳総経理は開会式で「今回のTMTSは、従来の台中での開催から台北での開催に変わっただけでなく、多くのユニークな取り組みに挑戦した。最新の機械の展示だけでなくソリューションを提案し、DXとGXを軸に持続可能な未来社会を提案する。ユーザーの経験や体験を基に分析を重ねて機械を改善した。これまでとは違った斬新なものづくりの世界を披露したい」と意気込みを述べた。
日本の首相に相当する陳建仁行政院長や官房長官に相当する林佳龍総統府秘書長らがあいさつし、官民挙げた応援体制もアピールした。蔡英文総統こそ来場しなかったものの、開会2日目には5月に次期総統に就任する頼清徳副総統、5日目の最終日には頼政権下で副総統に就任する蕭美琴前駐米大使も会場を訪れた。
【レポート】JIMTOF2026「工作機械編」――次の成長市場はどこに? AI・半導体・省エネ技術に注目
世界の工作機械・切削工具・周辺機器メーカーが最先端技術を競い合った「JIMTOF2026(第33回日本国際工作機械見本市)」。今回、会場を歩いて強く感じたのは、各社が新たな成長領域を見据え、技術開発の方向性を模索していることだった。従来、工作機械需要を牽引してきた自動車産業や金型加工に関連する展示が比較的控えめに映った一方、存在感を増していたのが、AI・半導体関連産業や省エネルギー、地政学リスクや環境問題など、次世代産業への対応を意識した技術提案だ。また、注目を集めたフィジカルAIについても、将来の可能性を探る実証・検証段階の取り組みが見られた。技術の進化は著しいものの、それを実際の生産現場でどう生かしていくのか。今後の展開が注目される。
本レポートでは、こうした視点からJIMTOF2026を振り返り、まずは「工作機械編」を前編、さらに、後日公開する後編の「切削工具・周辺機器編」では、加工技術を支える工具や周辺機器の進化にも焦点を当てる。工作機械から切削工具・周辺機器まで、製造現場の未来を左右する技術の現在地を追っていく。
(あいうえお順:アマダマシナリー/岡本工作機械製作所/唐津プレシジョン/キタムラ機械/黒田精工/芝浦機械/DMG森精機/ナガセインテグレックス/牧野フライス精機/牧野フライス製作所/三井精機工業/安田工業/ヤマザキマザック/碌々スマートテクノロジー/和井田製作所)
資源高騰と環境負荷にどう立ち向かう? アマダマシナリーが示した超高速切断の新たな可能性
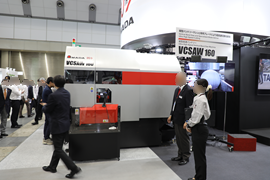 アマダグループの切削・研削盤部門を担うアマダマシナリーは、新開発の縦型超速バンドソー「VCSAW-160」をJIMTOFで国内初披露。同機は今年9月、米国シカゴで開催された国際製造技術展「IMTS2026」でデビューした新型機。縦型バンドソーマシンと専用ブレードの組み合わせによって超高速切断を実現したもので、同社の田所社長も「完全な新型機。自信を持ってお勧めします!」と太鼓判を押す。
会場では、機械構造用炭素鋼S45Cの直径160mmの丸棒を、わずか16秒で切断するデモンストレーションを披露。その圧倒的な切断スピードもさることながら、注目したいのは、従来のように大量の切削油剤を供給する方式ではなく、微量の潤滑油をミスト状にして供給するMQL(Minimum Quantity Lubrication=極微量潤滑)方式を採用している点だ。
同機は、ブレードのひねりを極小化した新たなソーヘッド機構と専用ブレードの組み合わせによって、高速切断を可能にした。切断工程の高速化は、加工時間の短縮だけでなく、後工程への材料供給の効率化にもつながる。生産性向上が求められる製造現場にとって、見逃せない技術といえる。
一方、製造現場では、切削油剤の使用量や廃液処理も重要な課題となっている。大量の切削油剤を使用する加工方式では、油剤の購入費用に加え、液の管理や交換、使用済み油剤の処理などにもコストと手間がかかる。MQL方式は潤滑油の供給量を抑えられるため、油剤使用量や廃液の削減、設備の清掃・保守負担の軽減につながる可能性がある。
さらに、こうした取り組みは、環境問題だけでなく、地政学リスクへの対応という観点からも興味深い。切削油剤には鉱物油を原料とする製品もあり、原油価格やエネルギー価格の変動、国際情勢の緊迫化に伴う物流の混乱などは、油剤の調達価格や供給体制に影響を及ぼす要因となる。使用する油剤の量を抑えることは、こうした外部環境の変化に対する製造現場の負担を軽減する一つの手段にもなり得る。
アマダマシナリーの新型機は、これからの切断工程に求められる技術の方向性を示す一台として注目したい。
省エネ・省スペース化を追求した岡本工作機械製作所
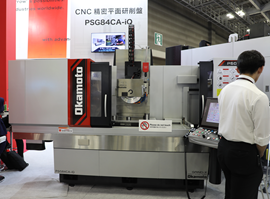 岡本工作機械製作所は、NC精密平面研削盤「PSG84CA-iQ Ⅱ」を展示した。同機は、省エネルギー化に対応した油圧レス仕様を採用。機械設置スペース内にタンク類や電装箱を収める配置設計により、省スペース化を図った。
製造現場では、限られた工場面積をいかに有効活用するかも重要な課題だ。設備の省スペース化は、新たな機械の導入余地を生み出すだけでなく、既存設備の配置見直しや作業動線の改善、生産ラインの再編にも柔軟に対応できるメリットがある。特に、工場の増築が難しい中小製造業にとって、その意義は大きい。
また、多彩なドレス・加工形状に対応するほか、簡単なといし成形と平面研削を支援する独自の「iQソフト」を搭載。画面上のアイコンを使った直感的な操作を可能にし、作業者の熟練度に依存しにくい操作環境を追求した。対話式測定サイクルもオプションで搭載できる。
造船・エネルギー分野の大型部品加工に対応した唐津プレシジョン、段取り効率を追求した2条ベッド旋盤を披露
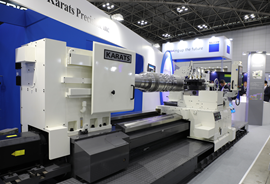 唐津プレシジョンは、2条ベッド型旋盤「LT-1」を展示した。大型旋盤ながら、同社の2条ベッド旋盤シリーズでは最も小さいモデルでベッド上の振りは1200mm、両心間支持最大質量は5トンに達する。
同機は溝加工や横引き加工に強みを持つが、今回の注目は、新たに設計した片持ち構造の振れ止めだ。従来の3点支持式振れ止めに加え、独自構造を採用することで、往復台と振れ止めが干渉せずに移動できるようにした。これにより、2条ベッド旋盤の課題だった段取り替えの頻度を減らし、作業効率の向上につなげている。
主な用途は、造船向けのシャフト類やエネルギー関連部品、発電設備向けのタービンロータなど。こうした大型軸物の加工では、重量物の支持や段取りに手間がかかるだけに、段取り替えの削減は生産性を左右する重要な要素となる。
現在、造船分野では脱炭素化を背景に、LNGやメタノールなどの代替燃料に対応した船舶の開発・建造が進展。一方、エネルギー分野では、AIやデータセンターの普及、産業の電化などによって世界の電力需要が増加しており、発電設備の増強や更新も重要な課題となっている。
こうした産業を支える大型部品の加工において、精度の確保と生産効率の向上をいかに両立させるか。唐津プレシジョンが提案する段取り改善技術は、今後の設備投資を考えるうえでも興味深い。
設備投資のリスクをどう減らすか? 段階的な自動化を可能にするキタムラ機械
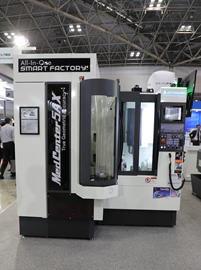 キタムラ機械が展開していたのは、工作機械の高性能化にとどまらない、〝オールインワン〟のスマートファクトリーの実現。今回は4機種を展示していた。マシンは、同社独自開発のアイコン制御CNCでインターネットを介した様々なアプリケーションと連携可能。また、すぐに始められる1台完結型IoTアプリケーションは標準仕様で機械の稼働状況をメールで通知し、いつでもどこでもリアルタイムのモニタリングが可能だ。
今回の展示で特徴的だったのは将来の自動化を見据えた機械の拡張性だ。導入当初は標準仕様の工作機械として初期投資を抑え、運用に慣れた段階で自動化設備を追加できる設計を重視。制御装置についても、将来的な機能拡張やアップデートに対応できるよう工夫している。背景には、日本の製造現場が抱える設備投資の難しさがあった。人手不足への対応や生産性向上のために自動化の必要性が高まる一方、導入コストや投資回収への懸念から、一度に大規模な自動化設備を導入することは容易ではない。
そこで同社が提案するのが、〝既存設備を生かしながら段階的に自動化を進める〟という考え方だ。機械の導入時点で自動化の完成形を求めるのではなく、生産量や経営環境の変化に合わせて機能を拡張していく。
こうした柔軟な設備設計は、工作機械の長期的な活用と投資負担の分散につながる。オールインワンのスマートファクトリーという構想を、製造現場の実情に即した形で実現しようとする同社の姿勢がうかがえた。
消費電力を従来比約70%削減! 黒田精工、自社製ボールねじで油圧レス化を実現
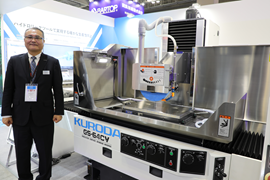 黒田精工のブースで注目を集めたのが、精密平面研削盤「GS-64CV」だ。同機は、従来の油圧駆動方式から電動駆動方式への転換によって、消費電力を従来機比で約70%削減。省エネルギー性能と高精度加工の両立を追求した一台だ。
従来、油圧駆動だったテーブル送り機構を自社製ボールねじによる駆動方式に変更し、X・Y・Zの3軸すべてをボールねじ駆動とした。これにより、油圧装置を不要とし、消費電力の大幅な削減に加え、油圧機器の保守管理に伴う負担軽減にもつなげた。
また、トポロジー解析を活用して鋳物の形状や肉厚、リブ配置を最適化し、機械剛性を向上。油圧レス化による熱変位の抑制と合わせ、高精度加工を実現している。
製造現場では、電力料金の上昇や脱炭素化への対応が重要な経営課題となっている。特に研削加工では、加工精度の安定性に加え、設備のランニングコスト削減も求められる。こうしたなか、駆動方式そのものを見直すことで省エネ性能を高めた同機の取り組みは興味深い。
同社によると、省エネ関連補助金についても、第1次、第2次の申請で採択率100%を達成したという。省エネ性能を設備投資のメリットにつなげる提案として、来場者の関心を集めていた。なお、今後は小型化したシリーズのラインナップ拡充を考えているとのこと。
ナノレベルの加工を熟練技能に頼らず実現へ! 芝浦機械、超精密5軸加工とDX技術を融合
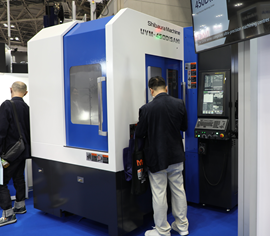 注目されたのは、5軸制御超精密マシニングセンタ「UVM-450D(5AH)」。同社は、超精密加工技術とDXを融合し、熟練技能者に依存しない生産体制の構築を目指す姿勢を打ち出した。同機は、新開発の自社製HSK方式空気静圧軸受主軸を標準搭載し、最高回転速度60,000min⁻¹を実現。直線3軸にはリニアモータ駆動を採用し、最小設定単位0.01μmの微細な送り制御に対応する。さらに、ダイレクトドライブ方式の自社製2軸ロータリーテーブルを搭載し、回転2軸の最小設定単位0.00001度を実現した。
こうした高精度な位置制御と5軸加工技術により、複雑な精密金型や微細形状の加工に対応。ナノ単位の微細加工によって、後工程の磨き作業を削減する「磨きレス鏡面仕上げ」を可能にしている。
近年、光学部品や半導体関連部品、医療機器などでは、高機能化や小型化に伴い、微細形状の加工精度や表面品位に対する要求が高度化している。特に光学部品や精密金型では、わずかな形状誤差や表面の凹凸が製品性能に影響するため、ナノメートル領域を意識した超精密加工技術の重要性が高まっているものの、現状は、熟練技能者の確保が難しくなっている。そのため、高精度加工をいかに安定して再現し、作業者の負担を軽減するかが重要な課題であるが、今回提案していた同社の測定・補正工程の自動化技術は画期的だった。
撮像式工具形状測定器「FormEye」は、工具の輪郭形状や摩耗状態を高精度に測定し、工具情報を可視化。工具経路ベクトル補正技術「VectPath」は、工具輪郭の誤差を自動補正することで、CAD/CAMへの手戻りを減らし、工具寿命の延長や使用本数の削減につなげる。
さらに、撮像式ワーク測定システム「ShapeEye」は、画像処理技術を活用して加工ワークの微細形状や寸法を機械上で非接触測定。ワークを取り外して測定する工程の削減により、工程短縮や省人化に貢献する。
熟練者の技術を、いかに再現性のある加工プロセスへと進化させるか。 芝浦機械の展示は、超精密加工の高度化と自動化を両立させる、これからの製造現場の方向性を示していた。
顧客との接点を多様化したDMG森精機 展示会と独自イベントで技術提案を深化
DMG森精機は、JIMTOF2026への出展に加え、会期中に東京グローバルヘッドクォータ(東京GHQ)で独自イベント「東京テクノロジーウィーク」を開催。
世界の工作機械メーカーが最新技術を競うJIMTOF。その一方で、同社は自社拠点を活用し、実機による加工技術や自動化、デジタルソリューションを紹介する場を設けた。
ここで注目したいのは、工作機械メーカーと顧客との接点のあり方だ。従来の大規模展示会は、幅広い来場者に新技術を紹介し、新たな顧客との接点を生み出す重要な機会となってきた。一方、独自イベントでは、自社の技術や製品を組み合わせ、加工工程全体を見据えた提案を詳しく紹介できる。DMG森精機の取り組みは、こうした二つの場を活用することで、顧客との接点を多様化する動きとして興味深く感じた。
JIMTOF会場では、工作機械の性能向上にとどまらず、加工プログラムの作成から工具管理、設備保全、アフターサービスまでを対象としたデジタル技術を紹介した。なかでも注目されたのが、AIやIoTを活用した設備の予知保全と顧客支援の高度化だ。
同社が展開する「Condition Agent」は、機械の状態を監視し、異常の予兆を検知することで、突発的な設備停止の回避を支援する。機械が故障してから対応するのではなく、状態の変化を捉えて事前に保全を行う考え方だ。
さらに、顧客向けポータルでは、生成AIを活用したサービス支援機能の拡充を進めている。顧客が機械の不具合を報告する際、AIが追加質問などを通じて必要な情報の整理を支援し、サービス担当者との円滑なコミュニケーションにつなげる。
同社は将来的に、機械のマニュアルや過去のサービス情報なども活用し、顧客が必要な情報へ迅速にアクセスできる仕組みを目指している。
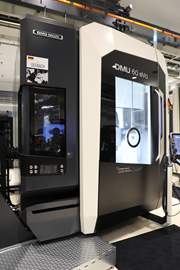
一方、東京GHQで開催した東京テクノロジーウィークでは、グローバルソリューションセンタに17台の工作機械を展示し、実機による加工技術や自動化ソリューションを紹介した。
注目機種の一つが、日本初披露となった5軸制御マシニングセンタ「DMU 60 eVo 2nd Generation」だ。同機は、ミネラルキャスティングベッドによる振動減衰性能の向上や機械構造の高剛性化を図り、高速・高精度加工を追求。工具交換時間も従来機比で20%短縮し、4.5秒を実現したという。
また、「DMX 60 U」も日本初披露。従来機から主軸回転速度や送り速度、機械剛性を高め、生産性向上を図った。さらに、複合加工機による工程集約、歯車の加工から研削までを一台に集約する技術、金属積層造形による複雑形状部品の製造など、多様な加工ソリューションを紹介した。
工作機械の加工時間を短縮するだけでは、工場全体の生産性向上には限界がある。段取り、加工、測定、搬送、保全といった工程をいかにつなぎ、人の介在を減らすか。今回の独自イベントでは、こうした製造現場の課題に対する具体的な技術提案が展開された。
工作機械メーカーにとって、大規模展示会は今なお重要な情報発信と商談の場である。しかし、製造現場が抱える課題は複雑化しており、工作機械単体の性能だけでは、顧客が求める生産性向上や省人化に十分に応えられないケースも増えている。
こうしたなか、工作機械メーカーには、製品を紹介するだけでなく、顧客の加工課題に即したソリューションを提案する力が一段と求められる。DMG森精機の二つの展示からは、工作機械メーカーの技術提案と顧客との関係が、新たな段階へ進みつつあることがうかがえた。
超精密から「超越精密」へ! ナガセインテグレックスは新開発5機種で高精度と生産性を追求
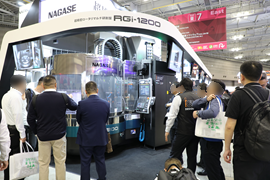
ナガセインテグレックスは、新開発の5機種を発表した。同社が掲げるのは「超精密から超越精密への進化」。独自の機械開発手法「IGTARP DESIGN®」を全5機種に採用し、加工精度と生産性の両立を追求した。
近年、半導体製造装置や精密機器の高性能化に伴い、構成部品には一段と高い寸法精度や形状精度、表面品位が求められている。特に半導体製造装置では、大型部品でも高い平面精度が必要となる場合があり、加工精度のばらつきや熱変位などをいかに抑えるかが重要になる。一方、精度を追求するあまり加工時間が長くなったり、熟練技能者による調整や仕上げ作業が増えたりすれば、生産性の向上は難しい。そこで重要になるのが、高い加工精度を安定して実現しながら、工程の削減や省人化につなげる技術だ。
今回、特に注目されたのが、新開発の超精密ロータリマルチ研削盤「RGi-1200SLS2B-N5」だ。半導体製造装置や工作機械の大型部品、セラミックスなどの超精密加工を対象に開発したもので、同社によると、世界初となる門型3点支持構造「TETRA BASE」を採用した。
ロータリーテーブルには独自の油静圧案内とダイレクトドライブ(DD)モータ駆動を採用。サドル送り軸にも油静圧案内とリニアモータを組み合わせた。さらに、砥石から加工物までの力の伝達経路を短くする構造設計により、加工時の変形を抑え、高精度加工を追求している。
チャックサイズは直径1200mmで、大型部品の加工に対応。砥石軸には18.5kWの高出力モータを採用し、高能率加工も目指した。オプションの立軸スピンドルを搭載すれば、外周・内周の研削加工にも対応できる。
このほか、超精密歯車研削盤「NGC-550」、超精密門型成形平面研削盤「SGX-126α」、超精密微細形状加工機「NIC-74」、超精密非球面加工機「NSL-280」も発表。さらに、AI砥面観察システム「GRIDE EYE®」や、加工状態の変化を可視化する「NPXスピンドル」など、加工を支援する周辺技術も紹介した。
超精密加工は、単に高い精度を実現するだけでは十分ではない。その精度を安定して維持し、いかに効率よく生産するかが重要になる。 ナガセインテグレックスの展示は、精度と生産性を同時に高めようとする同社の技術開発の底力を見せた。
直径0.08mmの微細穴を捉えた牧野フライス精機、工具研削の自動化を加速
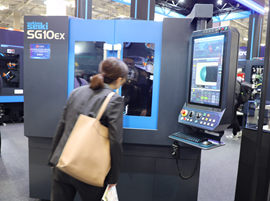 牧野フライス精機は、高精密CNC工具研削盤の新機種「SG10EX」をはじめ、機内内蔵型マイクロビジョンシステム「monocam2」の新機能や、極小径工具向けに開発した「nanocam」などを紹介した。工具の高精度化が進むなか、機内での自動測定・自動補正によって加工品質の安定化と省人化を図る取り組みが注目された。
近年、半導体関連部品や精密金型、医療機器などの加工では、微細かつ複雑な形状を高精度に仕上げる技術が求められている。その加工品質を左右する要素の一つが切削工具の精度だ。特に極小径工具は、刃先形状や寸法のわずかな違いが加工結果に影響するため、工具製造時の測定や補正が重要になる一方、工具の微細化が進むほど、形状の確認や測定、位置合わせは難しくなる。熟練者による調整作業に依存する工程をいかに減らし、安定した品質を維持するかが課題となっている。
今回発表した「SG10EX」は、従来機「SG10」の後継機に位置付けられる高精密CNC工具研削盤。清水社長によると、「加工対象の工具径を従来の最大10mmから12mmへ拡大したほか、砥石交換装置の搭載数を3セットから4セットに増やした。さらに、機械構造の剛性を高めるとともに、ベッド部分にカバーを設け、外気温の変化による影響を抑制。加工精度の安定化を図った。」とのこと。
また、内蔵型マイクロビジョンシステム「monocam2」では、新たに側面視機能を追加した。従来のドリル正面視による測定に加え、エンドミルのボール半径やコーナー半径、外径などの自動測定・自動補正に対応する。
工具の連続研削では、砥石の状態変化などによって加工寸法に変動が生じる場合がある。従来は作業者による確認や補正値の入力が必要だったが、同システムでは機内で測定から補正までを自動化できる。清水社長は「人手不足への対応にもつながる技術」として説明した。
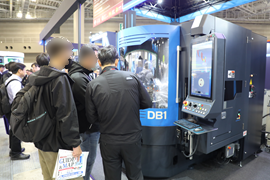
また、高精密CNC極小径工具研削盤「DB1」に対応する新たな内蔵型マイクロビジョンシステム「nanocam」も紹介した。
極小径ドリルでは、切りくずの排出性を確保するために設けるオイルホールも微細化しており、その位置や位相を正確に把握することが難しい。そこで同社は、従来のカメラシステムでは確認が難しかった微細な形状に対応するため、「nanocam」を開発した。
展示では、直径0.5mmのドリルに設けられた直径0.08mmのオイルホールを確認するデモンストレーションを紹介。さらに、直径0.1mmのドリルについても、心厚やシンニング形状などの測定に対応するという。微細な形状を機内で把握し、加工時の位置合わせや自動補正につなげることで、極小径工具の製造における作業負担の軽減を目指す。
このほか、卓上型コンパクト工具測定器「pomMZ/pomMZmicro」も紹介した。工具の形状をモニター上で確認しながら測定できる装置で、工具の加工現場に近い場所で検査を行える。
清水社長は、従来の顕微鏡による観察では、確認した形状を複数人で共有しにくいという課題を指摘。「モニターを通じて工具形状を確認することで、測定結果や品質に関する情報を作業者間で共有しやすくなる」と説明した。
主役は新型機だけじゃない! 牧野フライス製作所、ひっそり展示した電極ホルダに潜む革新
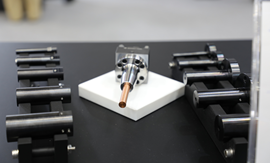
牧野フライス製作所ブースでは、新型立形マシニングセンタ「V600」が大きな存在感を放っていたが、今回、筆者が注目したのは「V600」の他にも、その傍らに展示されていた小さな電極ホルダだ。
一見すると地味な周辺機器だが、これがなかなか侮れない。高精度電極ツーリングシステム「Fine Rod System」は、微細放電加工に求められる電極の保持精度を高めるだけでなく、電極の製作費やホルダの保有数、保管スペースの削減まで視野に入れたものだ。金型メーカーの加工現場にとって、技術面でも経営面でも興味深い提案といえる。
近年、精密金型や電子部品などの微細加工では、より小さく、複雑な形状を高精度に加工する技術が求められている。なかでも放電加工は、切削工具による加工が難しい微細穴や高硬度材料の加工に用いられるが、微細化が進むほど電極の寸法精度や保持精度が重要になる。
例えば、直径10µm級の微細穴を加工する場合、使用する電極も極めて細くなる。こうした電極の成形や加工では、わずかな振れが形状精度に影響するため、電極をいかに高精度に保持するかが課題となる。
そこで同社が提案していたのが「Fine Rod System」だ。
従来の角形電極では、丸棒材料を四面加工して角形に仕上げる工程が必要になる場合がある。一方、今回のシステムは丸形電極を高精度に保持する方式を採用。電極製作時の加工工程を減らし、コスト削減につなげる狙いがある。
保持機構には油圧チャックを採用し、高い振れ精度と繰り返し位置決め精度を追求した。しかもワンタッチで振れ精度3µm以下である。
また、電極の交換方法にも工夫を凝らした。従来は、電極が摩耗すると先端を切り落として再加工する方法などが用いられてきたが、今回の提案では電極先端を交換できる方式も用意。必要な部分を交換することで、電極の製作や交換に伴う負担の軽減を図る。
さらに見逃せないのが、ホルダの管理コストだ。
金型メーカーでは、同じ加工を再び行う際の位置再現性を確保するため、電極をホルダに装着したまま保管する場合がある。その結果、多数のホルダを保有する必要が生じ、設備投資や保管スペースの負担につながっていた。
これに対し「Fine Rod System」は、電極を取り外して再装着した際の位置再現性を高めることで、電極とホルダを分けて保管する運用を提案する。ホルダを別の加工にも活用できるため、保有数の抑制や保管スペースの削減につながる可能性がある。
銅などの電極材料の価格上昇も、加工コストを考えるうえで無視できない。微細加工の高精度化と同時に、電極の製作から保管、再使用までを見直すことは、金型メーカーの生産性や収益性にも関わるテーマといえる。
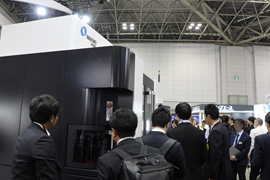
一方、今回披露した「V600」は、従来機「V56i」の後継機に位置付けられる立形マシニングセンタ。X・Y軸の移動量を拡大するとともに、最大積載質量を従来の800kgから1200kgへ引き上げた。さらに、ATCなどの構造をコンパクト化することで、設置面積を従来機比で約23%削減したという。
展示では、複数の工具を使い分けながら滑らかな加工面を仕上げたサンプルなどを紹介し、加工性能をアピールした。
工作機械の進化は、機械本体の性能向上だけではない。工具や電極を保持する周辺技術を見直すことでも、加工精度や生産性、さらには製造コストまで変えられる。
牧野フライス製作所の今回の展示は、微細加工を支える周辺技術にも、改善の余地が残されていることを印象づけた。
ジグ研削盤「J370G」で超精密加工に挑む! 三井精機工業 半導体・ロボット需要にも商機!
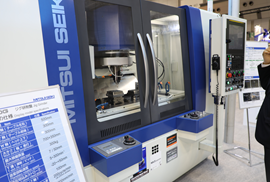
三井精機工業は、新型ジグ研削盤「J370G」を披露した。従来機から加工性能を高めるとともに、研削加工プログラムの作成を支援する新機能を紹介。精密金型などに求められる高精度加工と、作業負担の軽減を両立させる技術をアピールした。
さらに、半導体製造装置やヒューマノイドロボットの普及に伴う小径ボールねじの需要にも注目。精密研削技術を生かした新たな市場開拓への期待を示している。
今回の主役となった「J370G」は、従来機「J350G」の後継に位置付けられるジグ研削盤。テーブルの大きさは左右700mm、前後350mmで、同社のジグ研削盤シリーズでは小型クラスに当たる。
大きな改良点の一つが、砥石の切り込みに使用するU軸のストローク拡大だ。従来機ではプラス側50mm、マイナス側3mmだった可動範囲を、マイナス側20mmまで拡大。全ストロークを70mmとした。
これにより、従来のジグ研削盤で作成した加工プログラムとの互換性を高め、既存ユーザーの設備更新にも配慮した。また、従来機に比べて真円度の向上も図ったという。
会場では、スマートフォン用レンズの関連部品を製造する精密金型を想定した加工を紹介した。直径9.6mmの穴を16個設けた金型で、穴の真円度は0.5µm以下という厳しい精度が求められるものだ。スマートフォンのカメラをはじめ、光学部品の高性能化が進むなか、これらを製造する金型にも高い形状精度が必要となる。ジグ研削盤は、こうした精密金型の穴加工や輪郭加工で重要な役割を担っている。
一方、同社が今後の市場として注目するのが、半導体製造装置やヒューマノイドロボットに使用される小径ボールねじだ。
ボールねじは、回転運動を直線運動に変換する機械要素で、精密な位置決めを必要とする装置などに使用される。特に小径化が進むと、ナット内面のねじ溝を高精度に研削することが難しくなる。
同社では、こうした小径ナットの加工に対応する内面研削盤「GSS60i」を開発している。今回、同機の実機展示はなかったものの、取材では、半導体関連の設備投資やロボットの小型駆動機構に向けた需要について説明があった。
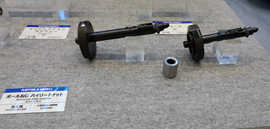
さらに、送り速度を高めるハイリードのボールねじにも対応するため、独自の「ハイリードスピンドル」を開発。通常の研削工具では、ナット内面のねじ溝のリード角に合わせて工具を傾けると干渉が生じやすいが、先端部に角度を持たせた構造によって、こうした加工上の制約に対応する。
小径化と高速化が進むボールねじの加工は、研削盤だけでなく、砥石を支持するクイルやスピンドルなどの技術も重要となる。
高精度なジグ研削盤を進化させる一方で、半導体やロボットといった成長分野に精密研削技術の用途を広げる三井精機工業。今回の展示と取材からは、既存の強みを生かしながら、新たな加工需要を捉えようとする姿勢がうかがえた。
精度も生産性も妥協しない安田工業、5軸加工機「PX30i」で高精度部品加工に挑む!
安田工業は、「金型加工も、部品加工も。『誰でも、いつでも』最高レベルの品質を!!」を掲げ、高精度マシニングセンタとソフトウェアを融合させ、加工品質と生産性の両立を提案した。注目したいのは、精密金型加工で培った技術を、航空機、半導体製造装置、医療機器などの部品加工にも展開していることだ。
近年、製造現場では複雑形状部品の高精度加工に加え、多品種少量生産への対応や人手不足が課題となっている。特に、加工品目が頻繁に変わる現場では、段取り替えや工具交換に要する時間が設備の稼働率を左右する。高精度な機械を導入するだけでなく、長時間にわたり安定して加工を続けられる仕組みが重要になっている。
筆者が注目したのは「PX30i」。このマシンは、323本の工具マガジンと33面のパレットチェンジャーを標準搭載した立形5軸マシニングセンタ。多数個・多品種の部品加工や長時間連続運転を想定した機械だ。
XYZ軸の移動量は680×400×500mm、主軸回転速度は100~20,000min⁻¹、最大積載質量は80kg。独自の「プリロード自己調整型スピンドル」を採用し、低速域での重切削性能と高速域での発熱を抑えた高精度加工の両立を図っている。
機械本体には高剛性な門型構造を採用。熱変位の影響を抑える設計と組み合わせ、長時間の加工でも精度を安定させることを目指した。NAS979に準拠した傾斜円錐加工試験では、真円度3.10µmの実績値を得ている。
機械の性能を引き出すソフトウェアにも注目したい。
ワーク管理機能では、加工スケジュールを画面上で設定でき、加工順序の変更にも対応。複数のワークを組み合わせた運転計画を立てることで、段取り作業の効率化と設備稼働率の向上を支援する。
また、5軸加工の精度向上を支援する「i-CAL」は、タッチプローブと基準ゲージを用いて機械の状態を確認し、回転軸に関する誤差の補正を支援する機能だ。
5軸加工では、直線軸と回転軸の位置関係が加工精度に影響する。こうした誤差を適切に管理することは、複雑形状部品を安定して加工するうえで重要となる。
航空機部品や半導体製造装置部品、医療機器関連部品などでは、複雑な形状や厳しい寸法精度への対応が求められる。一方で、生産品目の切り替えや品質の安定化も重要な課題だ。こうした分野では、機械の高精度化に加え、加工準備や段取りに伴う非稼働時間を減らすことが生産性向上につながる。
工作機械の競争力が、単体の加工精度だけでなく、長時間の安定稼働や生産工程全体の効率化によっても評価される時代。その変化に対応する同社の方向性がうかがえた。
工程集約は次のステージへ! ヤマザキマザック、AI・半導体需要を捉える加工技術とAIエージェントを披露
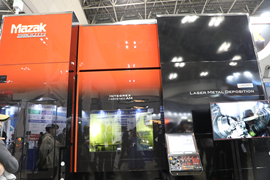
ヤマザキマザックは、複合加工機「INTEGREX」シリーズを中心とした工程集約技術と、AIを活用した生産支援ソリューションを紹介した。
今回の展示で注目したいのは、複合加工機による工程集約の進化に加え、AI・半導体産業に関連する部品加工への提案を強化していることだ。さらに、自社開発のAIエージェントを加工プログラム作成や保守サービスに導入し、熟練者の知識や経験を活用した生産性向上を目指す姿勢を示した。
同社は、旋削とミーリングを1台に集約する複合加工機「INTEGREX」を発展させ、5軸加工、ギア加工、金属積層造形へと対応領域を広げてきた。今回の展示では、ギア加工のプログラミング機能や機内計測にも注目が集まった。歯車の加工後にワークを取り外して専用測定機で計測し、再び工作機械に取り付ける従来の工程では、段取り時間や再取り付けによる誤差が課題となる。これに対し、機内計測を活用すれば、ワークを取り外すことなく加工結果を確認でき、測定結果を踏まえた追加加工にもつなげられる。多品種少量生産における工程短縮や、自動化を進めるうえでも重要な技術となる。
また、金属積層造形に対応する「INTEGREX i-450S NEO AM」も紹介。金属粉末をレーザで溶融・積層する機能と切削加工を組み合わせ、部品の補修や表面への機能付加など、新たな加工の可能性を示した。
今回、同社が加工技術の提案先として重視した分野の一つが、AI・半導体産業だ。
AIの普及に伴い、データセンターでは高性能半導体の発熱への対応が重要となっている。こうした背景から、同社はAIサーバーの液冷部品に着目。冷却液を流すコールドプレートなどに使用される銅部品について、FSW(摩擦攪拌接合)を活用した接合加工技術を提案していた。また、半導体製造装置に使用されるシャワーヘッドの加工技術も紹介した。
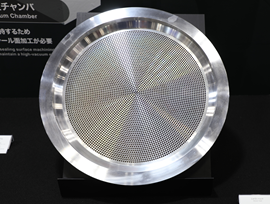
シャワーヘッドは、半導体ウエハーにガスを均一に供給するための部品で、多数の高精度な微細穴が必要となる。加工対象が大型化する一方で、穴の位置精度や形状精度にも厳しい要求がある。
さらに、真空チャンバーなどのシール面加工では、微細な加工痕が気密性に影響する場合がある。従来必要だった手磨き工程を省くことを目指した加工方法も紹介した。
半導体製造装置では、部品の大型化と高精度化への対応に加え、加工後の仕上げ工程をいかに削減するかが生産性を左右する。今回の展示は、こうした課題に工作機械メーカーが加工技術の面から応えようとする取り組みとして興味深い。
デジタル技術では、自社開発のAIエージェントを活用した新たな支援機能を披露した。クラウドサービス「Mazak iCONNECT」では、AIエージェントを活用したチャットボットを導入、工作機械やレーザ加工機のマニュアルに加え、長年にわたり蓄積してきたサービス対応履歴や技術者の知見を活用し、顧客からの問い合わせに回答する仕組みだ。チャットボットで解決できない場合は、サポートセンターへの問い合わせに切り替えることもできる。
こうした取り組みの背景には、製造現場の人手不足や熟練技能者の減少がある。工作機械の高機能化が進む一方で、加工プログラムの作成やトラブル対応には依然として専門的な知識が必要だ。同社は、これまで蓄積してきた加工技術やサービスのノウハウをAIで活用することで、経験の差による作業負担を軽減し、設備の安定稼働と生産性向上につなげようとしている。
今回のヤマザキマザックの展示からは、工作機械メーカーが提供する価値の広がりが見えた。
微細加工の「勘」を「根拠」に変える! 碌々スマートテクノロジー、工程集約と加工の見える化に挑む
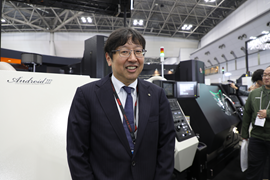
碌々スマートテクノロジーは、超高精度高速微細加工機「Android Ⅲ」を、異なるコンセプトの2台で紹介した。今回の展示で打ち出したのは、微細切削加工と研削加工の工程集約、そして加工状態の「見える化」だ。
微細加工では、工具経路や加工条件のわずかな違いに加え、機械の熱変位などが加工精度に影響する。特に複雑な微細形状では、熟練者の経験や判断に頼る部分も多く、同じ品質を安定して再現することが課題となる。
今回、黒い機体で展示した「Android Ⅲ」は、微細切削加工と研削加工を1台で行うことを目指した「MT機」のコンセプトモデル。例えば、金型のパンチ加工では、上面を微細ミーリングで仕上げ、側面をジグ研削盤で加工するケースがある。これらを別々の機械で加工すると、ワークの付け替えや位置合わせが必要となり、段取り時間の増加や精度のばらつきにつながる可能性がある。
同社は、こうした工程を1台に集約することで、段取り作業の削減と加工精度の安定化を目指している。
また、研削加工に伴うZ軸の長い往復動作では、駆動部の発熱によって他軸方向にも熱変位が生じる場合がある。今回の機械では、冷却方法などの改良によって変位の低減を図った。今後も熱変位をさらに抑えるため、改良を進める方針だ。
研削加工では、砥石の仕様やツルーイングの有無によって仕上げ面が変化する加工事例も紹介。微細切削と研削を組み合わせることで、複雑な形状への対応力を高めようとしている。同社では「MT機」について、微細加工に別の加工技術を組み合わせる構想と位置付けており、「今後も研削以外の技術との融合を検討していく考え」と矢野社長。
もう一つの注目技術が、加工時間と加工精度を事前に予測する「RVO(Roku-Roku Virtual Optimizer)」だ。
微細加工では、同じ加工プログラムを使用しても、工作機械の制御モードによって加工時間や仕上がりが異なる。一般に、高速モードと高精度モードを使い分けるが、実際にどの程度の違いが生じるのか、加工前に判断することは容易ではない。
「RVO」は、加工プログラムと工具条件を基に、加工時間や加工精度をPC上でシミュレーションする技術。機械の制御特性を反映させることで、加工モードごとの違いを比較できる。
さらに、AEセンサーを活用した加工状態の見える化にも取り組んでいる。加工中の信号を取得し、CAMデータと照合することで、工具折損などの異常が発生した位置を特定することを目指す。
微細工具は折損しやすく、加工不良が発生した場合、その原因を正確に把握することが難しい。加工プログラムを修正して良品が得られても、なぜ改善したのかが分からなければ、安定した再現性にはつながらない。
同社が重視するのは、加工結果だけでなく、その結果に至った過程を把握することだ。加工前のシミュレーションと加工中の状態監視を組み合わせることで、熟練者の経験に頼っていた加工条件の設定や不具合の原因解析を支援し、微細加工の再現性向上につなげようとしている。
碌々スマートテクノロジーの今回の展示は、微細加工と研削加工の工程集約に加え、加工前の予測と加工中の状態把握を組み合わせることで、加工品質の安定化を目指す取り組みとして注目される。熟練者の技術を否定するのではなく、その判断をデータで支援する。微細加工の高度化に向けた同社の方向性が見えてきた。
レーザーでナノの世界へ! 和井田製作所、次世代5軸加工機「TLP-E」に注目!
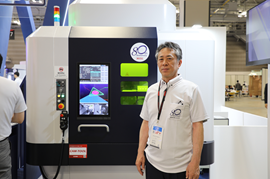
和井田製作所は、全自動6軸刃先研削盤「GIG-202」を展示したほか、次世代5軸レーザ加工機「TLP-E」を参考出品として初披露した。同機は、超短パルスレーザーを用いてダイヤモンドやcBN、超硬合金などの高硬度材料を加工する実験機で、同時5軸加工による複雑形状への対応と、レーザーによる超高精度な表面仕上げを目指している。
注目したいのは、同社が東京大学との共同研究を通じて、従来のレーザー加工では難しかったナノメートル単位の表面品質と加工能率の両立に挑んでいることだ。
半導体や光学部品、精密工具などの高性能化に伴い、加工対象となる材料は高硬度化し、要求される形状精度や表面品質も厳しくなっている。こうした分野では、単に材料を削るだけでなく、微細な形状を高精度に仕上げる技術が重要となる。
同社は、レーザー加工を将来の重要な加工技術の一つと位置付けている。レーザーは工具を直接接触させずに材料を除去できるため、高硬度材料や複雑形状の加工に適している一方、レーザー照射によって生じる表面の凹凸や変質層への対応、加工能率の向上などが課題となる。
こうした課題の解決に向けた研究の一つが、機上計測に基づくレーザー加工のフィードバック制御だ。レーザーで加工した表面の形状を機上で測定し、目標形状から突出した部分をレーザーで選択的に除去する。測定と加工を繰り返すことで、表面の凹凸を減らし、形状精度の向上を図る。
東京大学との共同研究では、表面粗さ(Sa)20~40nm、形状誤差(MAE)約140nmの成果を得ている。さらに、表面粗さ5nm、形状誤差100nmを今後の制御範囲の目標として掲げ、加工精度の一層の向上を目指しているという。
一方、加工能率の向上に向けた研究にも取り組んでいる。その一つが、レーザービームの強度分布を変える「ビーム成形加工」だ。ガウシアンビームと、強度分布が平坦なトップハットビームを比較したダイヤモンドの加工研究では、同一の材料除去量を維持しながら、表面粗さ(Sa)を690nmから390nmに改善したとのこと。
さらに、レーザー照射によって加工面に生じる変質層に着目。材料を除去する加工と、加工によって生じた変質層を除去する工程を交互に繰り返すことで、従来手法と比較して材料除去能率を約2.4倍に高めた研究成果も示した。
近い将来、活躍が期待される「TLP-E」では、超硬合金やCBN、ダイヤモンド系工具の加工に加え、微細穴やチップブレーカなどの複雑形状加工にも取り組んでいる。特にダイヤモンドは、高い硬度と優れた熱伝導特性を持つ一方、加工が難しい材料だ。工具や光学部品などの高精度加工では、形状精度だけでなく表面の仕上がりも重要になる。
そこで、同社がこのマシンの将来的な応用先として視野に入れているのが、半導体材料の加工分野だ。
次世代半導体材料の候補の一つであるダイヤモンドは、高い熱伝導率や優れた電気的特性を持ち、高出力・高耐圧デバイスへの応用が研究されている。ただし、半導体用基板として実用化を進めるには、結晶品質や製造コストに加え、表面の高精度な加工技術も課題となる。
同社は、将来的にレーザー加工で1nm以下の表面粗さを目指す考えを示した。現時点で達成した数値ではないものの、研削やラッピングなどの仕上げ加工が担ってきた領域に、レーザー技術を広げようとする意欲的な研究開発といえる。
研究開発には相応の時間と費用を要するが、同社は既存のレーザー加工機との差別化を図り、従来の技術では難しかった加工領域を開拓する方針。
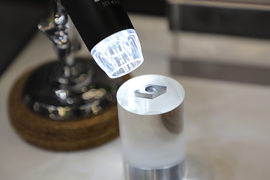
和井田製作所の今回の展示は、既存の研削技術を高度化する一方、レーザー加工によって新たな市場を開拓しようとする姿勢を示した。
特に「TLP-E」は、現時点で完成された量産機というよりも、将来の超精密加工に向けた技術開発の方向性を示す存在だ。
半導体材料や高機能工具など、今後さらに高精度な加工が必要となる分野において、レーザー加工がどこまで研削や研磨の役割を担えるようになるのか。
研削技術を強みとする同社が、あえて新たな加工原理に挑戦する。その研究開発の先に、精密加工市場の新たな可能性が見えてくる。
MOLDINO、切削性能と仕上げ品質を追求 「AHU」のラインナップ拡充と新製品「EPWB8-ATH」を発売
MOLDINOは、このほど刃先交換式ショルダーミル「アルファ超快削エンドミル AHU」のラインナップを拡充するとともに、立壁・底面仕上げ用8枚刃エンドミル「EPWB8-ATH」を発売した。
今回の製品展開では、幅広い加工用途に対応する「AHU」の工具選択肢を増やす一方、金型の仕上げ加工に特化した「EPWB8-ATH」を新たに投入。加工形状や被削材の多様化に対応するとともに、加工能率と仕上げ品質の向上を図る。
「AHU」は工具選択の自由度を拡大 難削材への対応力も強化
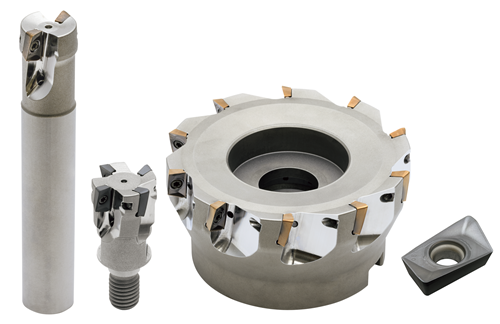
「アルファ超快削エンドミル AHU」は、2003年から販売している刃先交換式ショルダーミルで、肩削り加工をはじめ、正面加工や立壁加工など幅広い用途に対応する多機能工具。
切れ味と刃先強度を両立するハイレーキ刃形を採用しており、断続切削時の刃先の欠けや、壁際での擦れ、切りくずの噛み込みリスクを低減する設計が特長。また、ステンレス鋼やチタン合金、超耐熱合金などの難削材に対応する専用ブレーカも展開している。
近年、加工対象や設備環境の多様化に伴い、ショルダーミルには、加工形状や機械の仕様に応じた柔軟な工具選択が求められている。
こうした需要を受け、今回のラインナップ拡充では、アンダーカットタイプや中間径サイズ、大径ボアタイプのボディを追加。さらに、加工形状や要求精度に応じて選択できるコーナRサイズを拡充した。
インサートについても、軟鋼・合金鋼加工用の新材種「JS4160」を中心に材種展開を強化。軟鋼から焼入鋼、ステンレス鋼、アルミニウム、グラファイトまで、幅広い被削材への対応力を高めた。
これにより、金型や自動車部品、一般機械部品の肩削り加工、正面加工、傾斜加工、立壁加工など、さまざまな加工条件に応じた工具選定を可能にする。
「EPWB8-ATH」は金型の立壁・底面仕上げに特化 修正工数の削減を目指す!
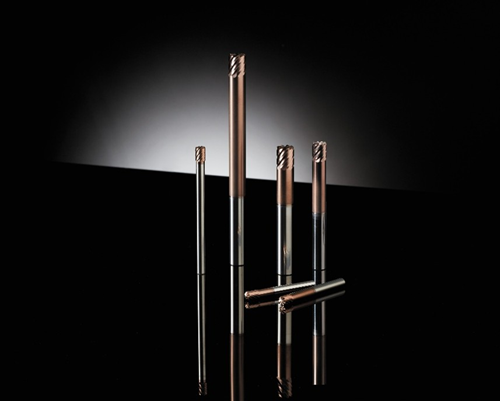
一方、新たに発売した「EPWB8-ATH」は、金型の立壁・底面仕上げ加工に特化した8枚刃の超硬エンドミルだ。
小型から中型の金型における立壁仕上げ加工では、一般的にロング刃長の超硬エンドミルが使用される。しかし、刃長全体を使って大きな軸方向切込みで加工する場合、加工面の精度確保が難しく、再加工や修正が必要になることがある。
特に、プラスチック金型やダイカスト金型のポケット、入れ子などでは、立壁と底面の仕上げ品質に対する要求が高まっている。
同社は2021年3月、こうした課題に対応する立壁・底面仕上げ用8枚刃エンドミル「ER(S)8WB-ATH」を発売し、高能率・高品位な仕上げ加工を提案してきた。
今回の「EPWB8-ATH」は、その従来製品の切削性能に関する仕様を継承しながら、工具選択の自由度と使いやすさを高めた新製品となる。
立壁加工に特化した外周刃設計により、加工面の倒れを抑え、狙い通りの仕上げ精度を追求。ゼロカットや工具補正などの修正工数を削減することで、仕上げ加工時間の短縮と省人化に貢献する。
また、ラジアスタイプには独自のコーナR刃設計を採用し、高品位な底面仕上げを実現する。従来製品ではコーナRがR1のみだったのに対し、新製品ではR0.2、R0.5、R1に拡充し、加工形状や用途に応じた選択が可能になった。さらに、シャンク長さを短尺化することで取り回しやすさを向上。幅広い鋼種に対応するATHコーティングも採用している。
主な用途として、金型全般や金型部品の立壁・底面仕上げ加工を想定しており、特にプラスチック金型やダイカスト金型のポケット、入れ子などの加工に適している。
今回の2製品の展開は、幅広い加工に対応する汎用工具の選択肢を増やすとともに、高い仕上げ品質が求められる金型加工向けの専用工具を充実させるもの。MOLDINOは、加工用途に応じた工具ラインナップの強化により、製造現場の生産性向上と加工品質の安定化を支援する。
三菱マテリアル、切削工具3シリーズのラインアップを拡充 転削・旋削加工の多様なニーズに対応
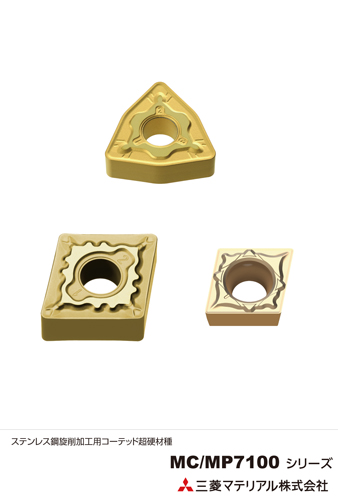
三菱マテリアルはこのほど、切削加工分野における製品ラインアップを拡充した。対象となるのは、多機能肩削りカッタ「RS0112」、ステンレス鋼旋削加工用コーテッド超硬材種「MC/MP7100」シリーズ、転削加工用PVDコーテッド超硬材種「MP1200」シリーズの3製品群。インサートやブレーカ、適用アイテムを追加することで、加工条件や被削材に応じた工具選択の幅を広げ、多様化する加工ニーズに対応する。
製造現場では、加工対象となる材料や部品形状の多様化に伴い、加工能率と工具寿命、加工品質の安定性をいかに両立させるかが重要な課題となっている。特に、被削材の特性や切削条件に応じた適切な工具選定は、生産性を左右する要素の一つとなる。
今回のラインアップ拡充は、既存製品の適用範囲を広げることで、こうした製造現場の要求に応えるものである。
多機能肩削りカッタ「RS0112」は、独自のV形状インサートによって優れた切れ味と刃先強度を両立し、幅広い被削材の安定加工に対応する製品。今回、同カッタ向けインサートのコーナR(コーナ半径)を追加し、0.2mmから3.2mmまでをカバーするラインアップとした。
また、汎用切削用の「Mブレーカ」と刃先強化形の「Rブレーカ」にも各コーナRを展開。加工条件に応じた選択肢を増やし、工具選定の自由度を高めた。
ステンレス鋼旋削加工用コーテッド超硬材種「MC/MP7100」シリーズでは、鋼の断続加工領域をカバーするため、新たに「MPブレーカ」と「RPブレーカ」を追加した。さらに、ステンレス鋼の中切削領域で第一推奨となる「MMブレーカ」に、コーナR0.4仕様を追加。R形状インサートやワイパーインサートなどのラインアップも拡充した。これにより、加工形態や要求される仕上げ品質などに応じた工具選択の幅を広げ、多様な旋削加工ニーズに対応する。
転削加工用PVDコーテッド超硬材種「MP1200」シリーズでは、「MP1220」「MP1230」「MP1240」の適用インサートを追加し、対応するカッタや加工用途を拡充した。同シリーズは、多積層PVDコーティング「Gene-Tenax(ジェネ-テナックス)コーティング」と専用超硬母材の組み合わせにより、高い耐摩耗性、耐熱性、耐溶着性、耐欠損性を実現している。
鋼や鋳鉄、ステンレス鋼に加え、チタン合金や耐熱合金など、幅広い被削材と加工形態に対応する。
牧野フライス製作所、新型立形MC「V600」発売 大型ワーク対応と高精度加工を両立、設置面積23%削減
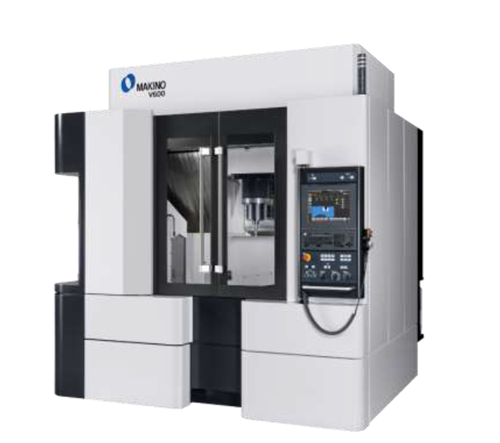
牧野フライス製作所このほど、金型加工向けの新型立形マシニングセンタ「V600」の販売を開始した。累計約3000台の販売実績を持つ「V56」シリーズを刷新したもので、従来機「V56i」の高精度・高面品位加工を継承しながら、加工可能なワークサイズの拡大や長時間運転時の精度安定性、切りくず処理能力などを強化した。さらに、機械設置面積を従来比23%削減し、加工中の消費電力も40%削減するなど、省スペース化と省エネルギー性能の向上を図った。
近年、金型加工の現場では、ワークの大型化や形状の複雑化に加え、熟練者の経験に依存しがちな調整作業の平準化が課題となっている。また、人手不足を背景に、長時間の安定稼働や自動化・省人化に対応できる設備への要求も高まっている。
こうしたニーズに対応するため、同社は従来機の基本性能を踏襲しつつ、機械構造や主軸、制御機能、周辺装置を総合的に見直した。
大型ワークへの対応力を強化 最大積載質量は1.5倍に
V600では、X軸ストロークを従来の900mmから1050mm、Y軸ストロークを550mmから650mmへ拡大した。Z軸ストロークは従来と同じ450mmを維持している。
テーブルサイズは従来の1050×550mmから1050×650mmへ拡大。加工可能な工作物の最大寸法も、幅1050mm、奥行770mm、高さ450mmとし、最大積載質量を従来の800kgから1200kgへ引き上げた。
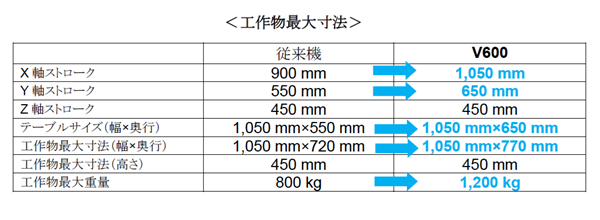
これにより、従来機では対応が難しかった大型・重量ワークの加工領域を広げながら、機械のコンパクト化も実現している。
高精度加工を安定して維持するため、熱変位対策も強化した。
機械本体の冷却方法を見直し、長時間の連続運転で発生する自己発熱による精度変化を抑制。さらに、設置環境の温度変化に伴う機械姿勢の変化に対応する「eSTABILIZER」を標準採用した。オプションとして、機械の安定性をさらに高める「ベッド・コラムスタビライザ」も用意する。
主軸には、最高回転速度2万min⁻¹の新型主軸を採用。従来と同等の出力・トルクを維持しながら軽量・コンパクト化を図り、発熱を大幅に低減した。これにより、省エネルギー化と高精度加工の安定性向上を両立している。
制御面では、同社独自の「スーパーGI.6制御」を搭載。加工精度と加工時間のバランスを調整する加工モードを、従来より細かく設定できるようにした。さらに、独自のスムージング技術「GIスムージング」と連携し、加工モードに応じて自動的に調整を行う。
また、送り軸機構と制御技術の改良により、送り軸反転時に発生する加工面のスジを低減。スケール分解度も従来の0.05μmから0.0125μmへ高め、さらなる加工面品位の向上を図った。
切りくず処理と工具交換機構を改善 自動化への対応力も強化
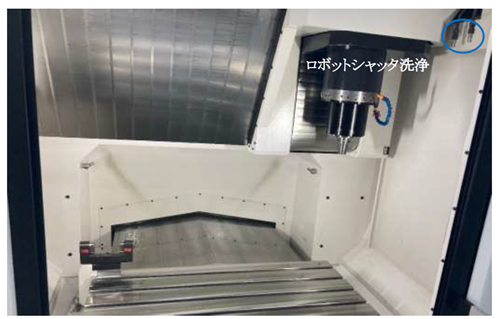
長時間の安定稼働を支えるため、切りくず処理機構や工具交換装置についても見直した。
加工室内の各面に傾斜を設け、ベースクーラントを標準採用。切りくずの排出口を拡大するとともに、スクレーパタイプのコンベヤを採用することで、大量の切りくずやサイズの大きな切りくずを円滑に排出できる構造とした。
また、工具交換装置を従来の油圧式からサーボ式に変更し、故障や油漏れのリスクを低減した。
工具マガジンは、標準の収納本数を従来の15本から20本に増加。オプションで40本、60本にも対応する。工具マガジンを機械後方へ延伸する構造としたことで、いずれの仕様でも機械幅を2.7mに抑えた。
さらに、工具の出し入れを行うツールローディングステーションの開口幅を拡大し、最大3本の工具を交換できるようにするなど、作業性も改善した。
自動化への対応では、ロボットシャッタの開口寸法を従来の幅650×高さ760mmから幅680×高さ980mmへ拡大し、多様なロボットとの接続を可能にした。
また、リフトアップチップコンベヤのオプション選択時には、クーラント容量を430Lから580Lに拡大。自動化による連続運転時のクーラントの温度上昇を抑え、高精度加工の安定化につなげる。
設置面積23%削減、加工中の消費電力は40%削減
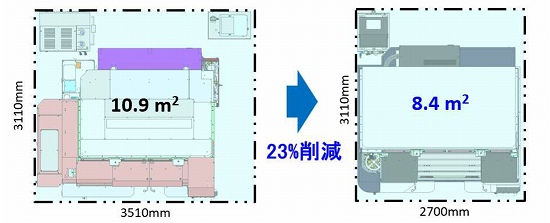
「V600」では、加工領域の拡大と並行して、機械の省スペース化にも取り組んだ。
工具交換装置や油圧ユニットのコンパクト化、主軸・送り軸温度コントローラの一体化などにより、機械設置面積を従来の10.9㎡から8.4㎡へ縮小。従来比23%の削減を実現し、スペース効率を1.8倍に高めた。
省エネルギー性能についても、新型主軸の低発熱化や温度コントローラの改良によって、主軸・送り軸温度コントローラの消費電力を従来の8.3kWから1.6kWへと81%削減した。
さらに、周辺機器の最適化などにより、従来機と比較して待機電力を31%、加工中の消費電力を40%削減した。
生産現場では、限られた工場スペースの有効活用とエネルギーコストの抑制が重要な経営課題となっている。今回のV600は、加工可能なワークサイズを拡大しながら設置面積を縮小し、長時間の安定稼働と省エネルギー性能を追求した点が特徴だ。
なお、V600の出荷開始は2027年6月を予定しており、国内定価は3980万円(税別)。年間200台の販売を計画している。
DMG森精機、生成AIで工作機械の不具合診断を支援 復旧時間の短縮へ「サービスエージェント」提供開始
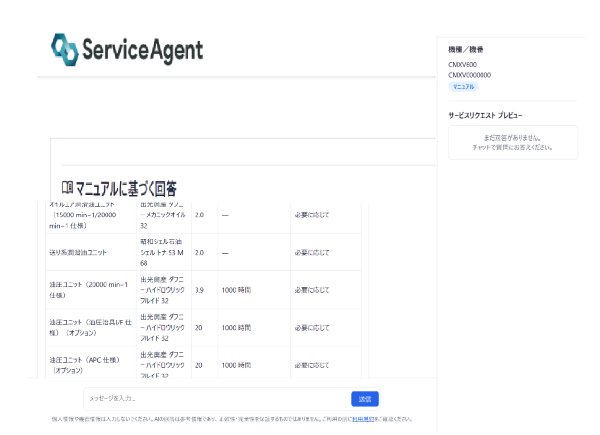
DMG森精機は、顧客専用ポータルサイト「my DMG MORI」において、生成AIを活用した新機能「サービスエージェント」の提供を開始した。これは、工作機械に不具合が発生した際、AIとの対話を通じて原因究明に必要な情報を整理し、解決策の提示から修理・復旧に関する問い合わせ内容の作成までを一貫して支援するもの。製造現場における保全業務の効率化と、機械のダウンタイム(稼働停止時間)の短縮を目指す。
近年、製造現場では、加工対象となるワークの複雑形状化や多品種少量生産への対応に加え、生産性向上を目的とした工程集約や自動化が進んでいる。これに伴い、工作機械には長時間にわたる安定稼働が求められており、突発的な不具合への迅速な対応が、これまで以上に重要になっている。
特に、夜間や休日を含む連続運転では、設備の停止が生産計画全体に影響を及ぼす可能性がある。一方、製造現場では保全に精通した人材の確保が課題となっており、不具合が発生しても、膨大なマニュアルから必要な情報を探し出し、適切な対応を判断するまでに時間を要するケースも少なくない。
こうした課題に対応するため、同社が新たに提供を開始したのが「サービスエージェント」だ。
従来の「my DMG MORI」では、工作機械のマニュアルや電気図面、過去の修理履歴、パーツ購入履歴などを確認できるほか、画像や動画を添付して同社のMRO部門に問い合わせる「サービスリクエスト」機能を提供してきた。
今回のサービスエージェントは、これらの機能をさらに発展させ、公開中のマニュアルと同社MROエンジニアの知見を生成AIに活用することで、保全担当者が必要な情報や対応策に迅速にたどり着けるよう支援する。
AIとの対話で不具合の状況を整理 解決策の提示から問い合わせまで一貫支援
サービスエージェントの特徴は、専門的な知識を持つ保全担当者でなくても、AIとの対話を通じて不具合の状況を整理し、初動対応を進められる点にある。
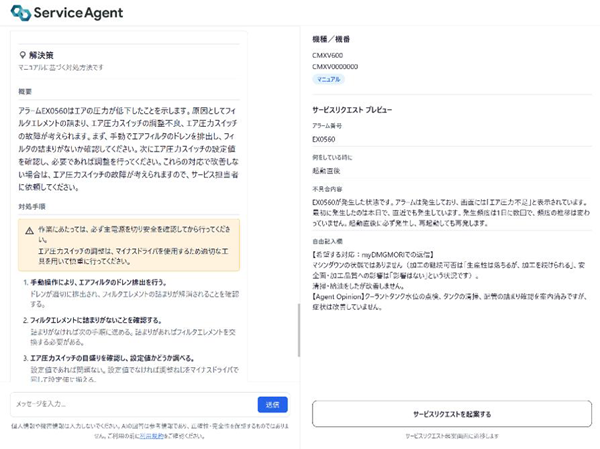
例えば、工作機械にアラームが発生した場合、AIがMROエンジニアの知見を反映した確認項目や回答候補を提示。利用者が該当する内容を選択していくことで、アラームメッセージや発生時期、発生頻度、再現性など、原因の特定に必要な情報を効率的に整理できる。
対話が完了すると、入力された情報をもとに、マニュアルに基づく解決策を提示するとともに、サービスリクエストに必要な問い合わせ内容を自動作成する。
これにより、利用者はメーカーからの回答を待つことなく、その場で対応策を試すことができる。解決に至らなかった場合も、AIが整理した情報をそのままサービスリクエストとして送信できるため、問い合わせ時の説明にかかる負担を軽減できる。
また、同社側も初回の問い合わせ段階から不具合の詳細を把握できることから、状況確認のためのやり取りを減らし、復旧までのリードタイム短縮につなげる考えだ。
さらに、日常的な機械の操作方法や加工プログラム、使用する油種などについても、チャットに質問を入力することで、公開中のマニュアルに基づく回答を得られる。
GENIAC事業の診断データも活用へ 将来的にはアラームの自動診断を目指す
同社は、サービスエージェントの提供開始後も継続的に機能を拡充する方針であり、今後は、my DMG MORIや稼働監視ソフトウェアに蓄積される情報に加え、経済産業省と新エネルギー・産業技術総合開発機構(NEDO)が推進する生成AI開発支援事業「GENIAC」で収集する診断データも活用する計画。
DMG森精機は2026年8月から同事業における研究開発に着手しており、これらのデータを顧客ごとの診断に活用することで、将来的にはアラーム発生時の自動診断へと発展させることを目指している。
機械の稼働状況や使用環境など、顧客ごとに異なる情報を診断に反映できれば、より実態に即した対応策の提示につながる可能性がある。
工作機械の高度化や自動化が進む一方、保全を担う熟練人材の確保が難しくなるなか、生成AIを活用して現場の初動対応を支援する今回の取り組みは、設備保全のあり方を変える可能性を持つ。
なお、サービスエージェントは、my DMG MORIに登録された全ての機種・機番で利用できる。ただし、利用にはアカウント登録が必要で、マニュアル検索機能と解決策提示機能は、日本生産機で、保有機画面にマニュアルが掲載されている場合に限られる。
AI基盤にはMicrosoft Azure上で利用可能な大規模言語モデルを採用。データ処理は全て日本国内で行われ、入力内容が海外サーバに送信されることはない。また、入力情報はAIの学習には使用されないとしている。
ヤマザキマザック、複合加工機「INTEGREX j NEO」に中型機を追加 切削量最大約40%向上、省エネ性能も強化
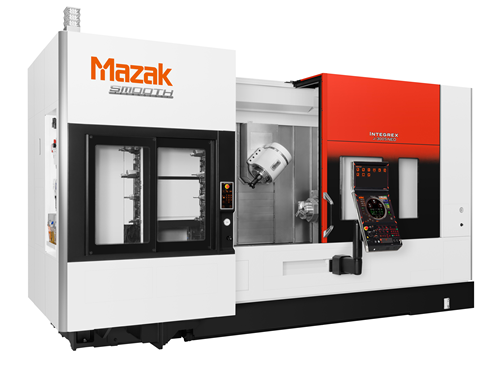
ヤマザキマザックはこのほど、複合加工機「INTEGREX j NEO」シリーズに、中型機種「INTEGREX j-300 NEO」「INTEGREX j-400 NEO」を追加し、販売を開始した。このマシンは第1主軸とミル主軸の性能向上により、従来機と比較して最大約40%の切削量向上を実現したほか、加工範囲の拡大や省エネルギー性能の強化を図った。
製造現場では、人手不足への対応や生産性向上に加え、加工対象となる部品の複雑化、多品種少量生産への対応など、さまざまな課題を抱えている。こうしたなか、複数の加工工程を1台に集約し、段取り替えやワークの付け替えを削減できる複合加工機の役割は、ますます重要になっている。
同社は2010年、複合加工機のエントリーモデルとして「INTEGREX j-200」を発表。2024年には、その後継機となる8インチチャックサイズの「INTEGREX j-200 NEO」シリーズを発売した。今回、新たに10~15インチチャックサイズに対応する「INTEGREX j-300 NEO」「INTEGREX j-400 NEO」をラインナップに加えたことで、より幅広い加工ニーズへの対応を図る。
また、両シリーズには第2主軸を搭載した「INTEGREX j-300S NEO」「INTEGREX j-400S NEO」も新たに設定。第2主軸を活用した工程集約によって、さらなる生産性向上を目指す。
主軸性能を強化し、最大切削量を約40%向上
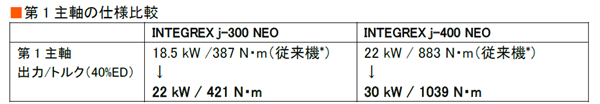
新シリーズでは、第1主軸の高トルク化とミル主軸の高出力化により、加工能力を強化した。ミル主軸にはコンパクトなタイプを採用し、連続定格出力を従来の15kWから18.5kWに引き上げた。
第1主軸についても、「INTEGREX j-300 NEO」では出力・トルクを従来の18.5kW/387N・mから22kW/421N・mへ、「INTEGREX j-400 NEO」では22kW/883N・mから30kW/1039N・mへと強化した。これにより、従来機と比較して最大切削量を約40%向上させ、高能率加工による生産性向上につなげる。
B軸の割出し範囲を拡大 複雑な多面加工にも対応
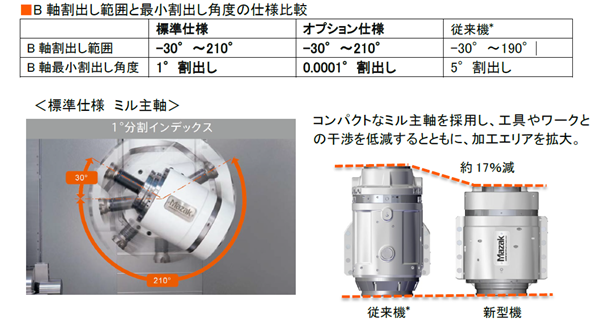
加工の自由度を高めるため、B軸の割出し範囲も拡大した。新たに採用したコンパクトなミル主軸は、従来機に比べて全長を約17%短縮。工具とワークの干渉を低減するとともに、加工エリアを拡大した。これに伴い、B軸の割出し範囲を従来のマイナス30度~190度から、マイナス30度~210度へ拡大。さらに、標準仕様の最小割出し角度を従来の5度から1度へ細分化した。
オプションでは0.0001度単位の高精度な割出しにも対応し、複雑な多面形状部品や高精度部品など、加工対象の拡大を図る。こうした機能強化により、従来は複数の段取りや加工工程を必要としていた部品についても、工程集約の可能性が広がる。
一方、製造現場では生産性の向上だけでなく、エネルギーコストの抑制や環境負荷の低減も重要な課題となっている。今回の新シリーズでは、インバータ式油圧ユニットやチラーユニット(冷却装置)などの省エネルギー機器を採用し、従来機と比較して約20%の消費電力削減を実現した。また、機械稼働中の消費電力をCNC装置のモニター上にグラフィカルに表示する「エナジーセーバー」を搭載。消費電力を可視化することで、ユーザーの省エネルギー活動を支援する。
工程集約による加工効率の向上に加え、設備そのものの消費電力削減にも取り組むことで、生産性と環境性能の両立を図る考えだ。
販売価格は「INTEGREX j-300 NEO」が4550万円(税別)から、「INTEGREX j-400 NEO」が4760万円(同)から。第2主軸搭載モデルの「INTEGREX j-300S NEO」は5710万円(同)から、「INTEGREX j-400S NEO」は5980万円(同)からとなる。販売目標は年間80台としている。
三菱マテリアル、欧州の資源循環プロジェクト「3ECYCLE」がEU重要原材料法の戦略的プロジェクトに選定
三菱マテリアルは、このほど同社グループがオランダで事業化に向けた準備を進めている欧州二次原料製錬プロジェクト「3ECYCLE」が、10月9日付で欧州連合(EU)の重要原材料法(CRMA)に基づく戦略的プロジェクトに選定されたと発表した。電子スクラップ(E-Scrap)を主な原料として、銅をはじめとする有価金属の回収・再資源化を目指すもので、欧州域内における資源循環の促進と戦略的原材料の安定供給に貢献する考えだ。 近年、製造業では、重要原材料の安定調達が大きな課題となっている。特に、電動化やデジタル化など産業構造の変化が進むなか、金属資源の安定確保は製造業の競争力を支える重要な要素となっている。こうした状況を背景に、EUでは重要原材料の供給網の強化や域内での資源循環を重視しており、CRMAに基づく戦略的プロジェクトの選定を進めている。今回選定された「3ECYCLE」は、三菱マテリアルとオランダ・アムステルダムに拠点を置く三菱マテリアルヨーロッパB.V.が、オランダで実現に向けた準備を進めている二次原料製錬プロジェクト。電子スクラップを主な原料として活用し、銅などの有価金属を回収・再資源化することで、資源の循環利用を促進するとともに、欧州域内における戦略的原材料の安定供給への貢献を目指す。 CRMAに基づく戦略的プロジェクトは、EUの戦略的原材料の供給安全保障に有意義な貢献を果たす取り組みとして、欧州委員会が選定するもの。選定にあたっては、供給安全保障への貢献に加え、技術的実現可能性、持続可能性、国境を越えた便益などが評価基準となる。 今回の選定により、3ECYCLEはEUが進める戦略的原材料の安全かつ持続可能な供給確保を支える重要なプロジェクトとして位置付けられた。三菱マテリアルは、戦略的プロジェクトへの選定によって、さまざまな支援を受けることを期待している。
非鉄金属製錬・リサイクル技術を活用 欧州での資源循環事業を推進
三菱マテリアルグループは、中期経営戦略(2026~2028年度)において、「資源循環ビジネスで未来を創る企業へ」を基本方針に掲げている。 二次原料の循環利用をはじめとする資源の持続可能な活用を重要な戦略上の優先事項と位置付けており、3ECYCLEもその一環となる。同社グループは、これまで培ってきた非鉄金属製錬・リサイクル技術を活用しながら、今後も3ECYCLEの事業化に向けた検討を進める方針。 資源の安定調達と環境負荷の低減をいかに両立させるかは、今後の製造業にとって重要な課題となる。今回の取り組みは、使用済み製品などに含まれる有価金属を再び産業用原材料として活用し、資源循環と供給網の強化を目指すものとして注目される。
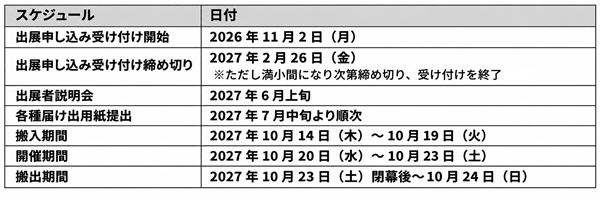
メカトロテックジャパン(MECT)2027 11月2日から出展募集開始
ニュースダイジェスト社(社⾧=八角 秀氏)はこのほど、2027年に開催する国内最大級の工作機械見本市「メカトロテックジャパン(以下MECT)2027」の出展募集を開始した。
MECT は「日本国際工作機械見本市(JIMTOF)」に次ぐ国内2番目の規模の工作機械見本市で、初回開催の1987年展から今回の2027年展で通算21回目を迎える。前回の25年展では、過去最多の524社・団体(2,092小間)が出展し、77,613人が来場した。
今回展でも主催者企画として、会場での加工実演コーナー「コンセプトゾーン」を設ける。また、前回の25年展で新設した、中小企業や設立10年以内のスタートアップ企業を出展対象とした「中小・スタートアップゾーン」を今回展でも開設する。
MECT2027 概要
●会場:ポートメッセなごや
●開催期間:2027 年10 月20 日(水)~10 月23 日(土)の4日間
●開場時間:10:00~17:00 ※最終日23 日(土)は16:00 まで
●主催:株式会社ニュースダイジェスト社
●共催:愛知県機械工具商業協同組合
●予測開催規模:2,000 小間
●予測来場者数:70,000 人
■出展申し込み方法
所定の申し込み用紙(「出展のご案内」に添付されているもの、または公式ウェブサイトmectjapan.com/2027/からダウンロード)に必要事項を記入し、捺印の上、担当者の名刺を添えてMECT 事務局まで郵送。
送付先 株式会社ニュースダイジェスト社MECT 事務局
〒464-0075 名古屋市千種区内山3-5-3
■料金
基本単位 1小間(幅2,970mm×2,970mm)310,000 円(税別)
10 小間以上をお申し込みの場合、出展小間数に応じて出展料金の割引がある。
スケジュール
2026年9月分工作機械受注総額は1978.7億円
日本工作機械工業会(会長=坂元繁友 芝浦機械社長)がこのほどまとめた2026年9月分の受注実績は以下の通り。
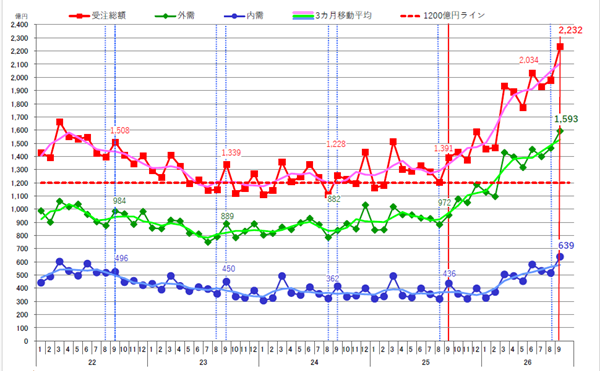
2026年9月分工作機械受注総額は、2,232.1億円(前月比+12.8%、前年同期比+60.4%)となった。受注総額の1,200億円超えは19カ月連続、うち7カ月連続の1,700億円を超え、統計開始以来の最高額(26年6月の2,033.8億円を更新)。
内需は639.3億円(前月比+24.1% 前年比+46.5%)で、前月比で3カ月ぶりに増加、前年比では9カ月連続の増加。600億円超えは2022年3月期(54カ月)ぶり。
外需は1592.8億円(前月比+8.8% 前年比+66.8%)で、前月比は2カ月連続増加、前年比は24カ月連続増加し、外需単月で1,000億円超えは12月連続と好調な推移。2カ月連続で、外需単月での最高額を更新。
先行きは、内需で政策的支援効果が緩やかながら回復を支え、外需では中東情勢など国際情勢による不透明感を注視する動きがあるも、AI・ロボット関連需要の活況がさらなる設備需要下支えの期待を大きくしている。一方、「デフレではない状況」へ移行しつつあるなか、設備投資不足を解消し成長型経済への早期移行に期待したい。
会見で坂本会長は、足元の工作機械受注について、「北米とアジアが需要をけん引する一方、内需や欧州でも回復の動きが広がっている」との認識を示した。
需要分野別では、「データセンタや半導体製造装置などのAI関連をはじめ、エネルギー、航空宇宙分野の設備投資が受注を押し上げている」と説明。「従来の好況期には自動車産業が需要のけん引役を担ってきたが、今回は自動車メーカーによる新車開発方針の見直しや生産拠点の選定を巡る慎重な姿勢もあり、AI関連などの需要拡大が際立っている」と指摘した。
さらに、「世界的に自動化、高効率化、環境対応への需要が根強く、国内や米国では老朽化した設備の更新需要も高まっている」と説明した。
一方、旺盛な受注や一部の構成部品の入荷遅れを背景に、工作機械の納期が長期化し始めていることにも言及。「特にデータセンタや半導体製造装置関連では短納期への要求が強く、生産体制の最適化が今後の課題になる」との認識を示した。
国内市場については、「設備更新の動きが見られるものの、依然として投資判断に慎重な企業も多い」と指摘。老朽設備の更新を促す税制措置の必要性を改めて強調し、国内製造業の国際競争力強化に向けて、引き続き政府などに働きかけていく考えを示した。
今後の見通しについては、AI関連の設備投資は社会インフラの整備という側面を持ち、各国・地域で需要が広がっていることから、「中長期的にも底堅い需要が見込まれる」との見方を示した。また、「航空宇宙分野では関連企業による中長期的な設備投資計画が進んでいる。造船を含めた政策支援も追い風になる」とした。
受注額の月別推移
(出所:日本工作機械工業会)
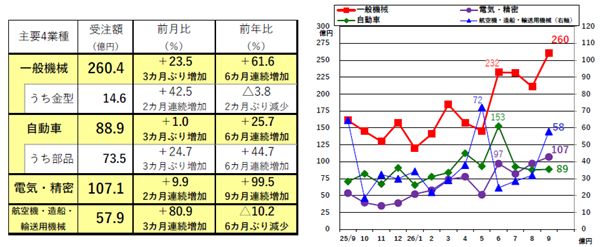
9月分内需693.3億円(前月比+24.1% 前年同月比+46.5%)
このうち内需は、639.3億円で前月比+24.1%となったが、前月比は9カ月連続増加で、前年比の伸び率も4カ月連続45%超えと好調な回復傾向が続いている。半導体・データセンタ関連向けが牽引する受注増は、需要の拡大に寄与している。
・⼀般機械は、4カ⽉連続200億円超えで推移し、250億円超えは2018年8月期(97カ月)ぶりの高い水準。
・建設機械は2カ⽉連続10億円超え、産業機械は2,018年7月期(98カ月)ぶりに240億円を超え、前年比60%超えが3カ月続いており、好調な推移。
・⾦型は、2カ月連続で10億円超えも、やや低調な推移が続いている。
・⾃動⾞向けは、2カ月連続90億円割れも、前月比では6カ月連続増加と堅調な推移。
・完成⾞向けは、前⽉⽐、前年⽐ともに大きく減少し、13カ月ぶりの15億円台。
・⾃動⾞部品向けは、前⽉⽐で6カ⽉連続増加しており、総じて堅調に推移している
(出所:日本工作機械工業会)
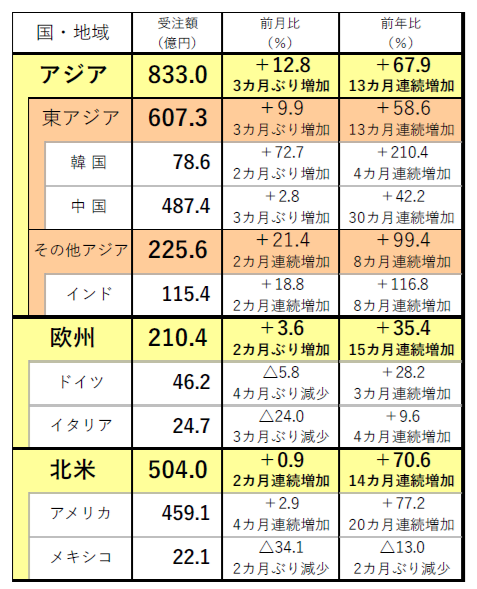
9月分外需 1,592.8億円(前月比+8.8% 前年同月比+66.8%)
(出所:日本工作機械工業会)
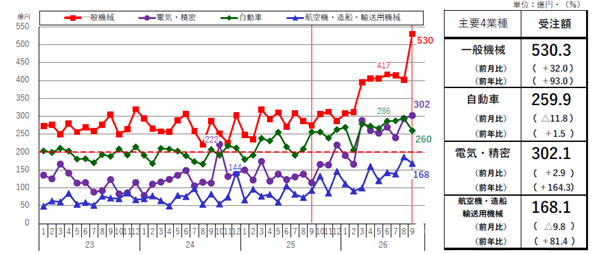
外需は1,592.8億円(前月比+8.8% 前年比+66.8%)で、前月比は2カ月連続増加、前年比では24カ月連続の増加。統計開始以来、最高額(2026年8月の1,463.5億円)を更新。外需は、不透明な国際情勢のなか、欧米の投資喚起政策の効果と、北米、アジアでの投資が持続し、高い水準が続く。
・⼀般機械は、前⽉⽐で3カ月ぶり増加、前年比は9カ⽉連続増加で、初めて500億円を超えた。
・⾃動⾞は、前⽉⽐で4カ⽉ぶり減少、前年⽐では20カ⽉連続増加し、7カ⽉連続250億円超え堅調。
・電気・精密は、前⽉⽐2カ⽉連続、前年⽐では11カ⽉連続増加し、初めて300億円を超えた。
・航空機・造船・輸送⽤機械は、前⽉⽐2カ⽉ぶり減少も、前年⽐7カ⽉連続増加で、6カ⽉連続の100億円超えといずれも⾼い⽔準で推移。
① アジア
アジア計は、7カ月連続700億円超え 統計開始以来最高額を更新(26年6月814.2億円)
・東アジアは、11カ⽉連続400億円超え、550億円超えは7カ⽉連続。
・中国は、11⽉連続350億円超えと高い⽔準で推移。
・その他アジアは2015年2月期(139カ月ぶり)に200億円超え。
・インドは6カ⽉ぶりに110億円超え、統計開始以降2番目に高い水準。
② 欧州
欧州計は、3カ月連続の200億円超え
・ドイツは、前月比で減少も、3カ月連続の45億円超えと近年では高めの推移。
・イタリアは、3カ月ぶりに30億円割れ。
③ 北米
北米計は、統計開始以降、初めての500億円超え。
・アメリカは4カ月連続の350億円を上回り統計開始後初めて450億円超え。
・メキシコは、2カ⽉ぶりに30億円割れ。
(出所:日本工作機械工業会)